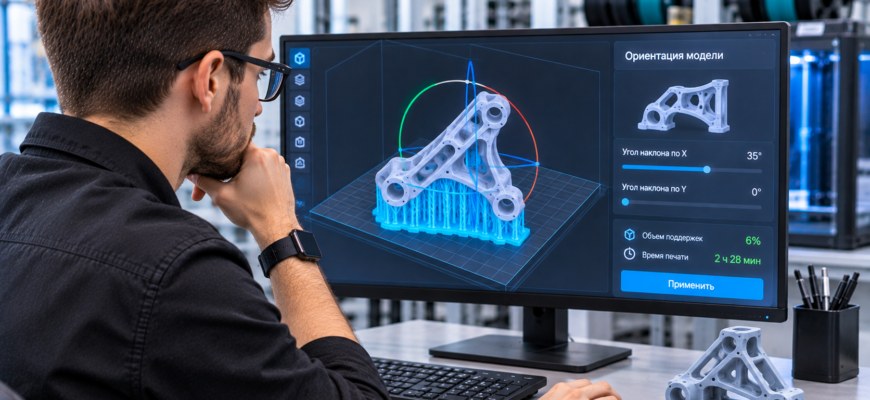
Скорость аддитивного производства часто становится узким местом при выполнении срочных заказов и мелкосерийных партий. Многие операторы полагают, что единственный способ ускорить процесс — увеличить высоту слоя или скорость движения головы. Однако настоящий прирост производительности начинается задолго до нажатия кнопки «Печать» — на этапе подготовки модели в слайсере. Грамотная печать на 3д принтере требует вдумчивого выбора ориентации детали и минимизации количества поддержек, что позволяет сократить время производства на 20–40%, снизить расход материала и улучшить качество поверхности. В этом подробном руководстве мы разберем, как оптимизировать эти параметры, какие инструменты использовать и каких ошибок следует избегать.
Почему ориентация детали так сильно влияет на время печати
В аддитивном производстве, в отличие от субтрактивных методов (фрезеровка, токарная обработка), время производства напрямую зависит от высоты объекта по оси Z. Каждый слой — это фиксированная единица времени, и чем больше слоев необходимо сформировать, тем дольше будет длиться процесс. Таким образом, одна и та же модель, напечатанная в разной ориентации, может требовать совершенно разного времени производства.
Например, цилиндрический корпус высотой 100 мм и диаметром 50 мм в вертикальной ориентации напечатается примерно в 2 раза быстрее, чем в горизонтальной. При этом изменится и количество необходимых поддержек, и качество поверхности, и даже механическая прочность готовой детали. Именно поэтому профессиональная 3д печать деталей всегда начинается с анализа геометрии и выбора оптимального положения на столе.
Как ориентация влияет на прочность FDM-деталей
При послойном наплавлении прочность детали анизотропна: вдоль слоев (в плоскости XY) она значительно выше, чем поперек (вдоль оси Z). Если деталь будет работать на изгиб или растяжение, ее необходимо ориентировать так, чтобы основные нагрузки действовали параллельно слоям. Это не только повысит надежность изделия, но и позволит уменьшить количество периметров и заполнения, что дополнительно ускорит печать.
Поддержки: главный враг скорости и качества
Поддержки — это временные структуры, которые слайсер генерирует для удержания нависающих элементов модели во время печати. Они необходимы, когда угол нависания превышает 45–50 градусов. Однако поддержки имеют серьезную обратную сторону:
- Увеличение времени печати на 30–70% в зависимости от сложности геометрии.
- Расход материала — иногда до 40% от общего объема может приходиться на поддержки.
- Ухудшение качества поверхности в местах контакта поддержек с моделью.
- Трудоемкая постобработка — удаление поддержек, шлифовка, химическое сглаживание.
Следовательно, главная цель оптимизации — максимально сократить объем поддержек или полностью от них избавиться. Это достигается тремя основными методами: правильной ориентацией, изменением геометрии модели (DfAM) и использованием продвинутых типов поддержек.
Правила выбора оптимальной ориентации
Чтобы печать на 3д принтере проходила максимально быстро и качественно, следуйте этим проверенным правилам:
- Минимизируйте высоту по оси Z. Поворачивайте деталь так, чтобы ее самый большой габарит располагался в плоскости XY. Это сократит количество слоев и общее время печати.
- Избегайте нависаний более 45°. Анализируйте модель в слайсере с включенной функцией «Overhang Analysis» — она подсветит зоны, требующие поддержек. Часто небольшой поворот на 10–15 градусов позволяет полностью избавиться от поддержек.
- Прячьте следы поддержек в невидимых зонах. Если поддержки неизбежны, располагайте их на технических поверхностях, которые не будут видны в готовом изделии или которые легко обработать.
- Учитывайте направление механических нагрузок. Ориентируйте деталь так, чтобы слои работали на сжатие, а не на отрыв.
- Используйте естественные уклоны геометрии. Часто форма самой детали подсказывает оптимальную ориентацию — например, конус лучше печатать вершиной вверх.
Сравнение ориентаций на примере типовой детали
Рассмотрим, как меняется время и качество печати для L-образного кронштейна (100×50×50 мм) в трех разных ориентациях.
| Ориентация | Высота по Z | Количество слоев (0.2 мм) | Объем поддержек | Время печати | Качество поверхности |
|---|---|---|---|---|---|
| «Стоя» (вертикально) | 100 мм | 500 | Большой (навес 50 мм) | ~12 часов | Плохое в зоне нависания |
| «Лежа» (горизонтально) | 50 мм | 250 | Минимальный (навес 45°) | ~7 часов | Хорошее, минимальная постобработка |
| «Под углом 45°» | 70 мм | 350 | Отсутствуют | ~8.5 часов | Отличное, без следов поддержек |
Как видно из таблицы, оптимальной ориентацией в данном случае является «лежа» — она обеспечивает минимальное время печати при приемлемом качестве. Однако если критически важно отсутствие следов поддержек на лицевой поверхности, лучше выбрать вариант «под углом 45°», который полностью исключает необходимости в supports.
Продвинутые типы поддержек в слайсере
Современные слайсеры предлагают несколько типов поддержек, которые позволяют минимизировать их влияние на время и качество.
| Тип поддержек | Принцип работы | Преимущества | Ограничения |
|---|---|---|---|
| Normal (обычные) | Сплошные столбики или стенки под нависаниями | Надежная поддержка, простота генерации | Большой расход материала, сложное удаление, следы на поверхности |
| Tree (древовидные) | Ветвящаяся структура, обходящая модель сбоку | Минимальный расход, легко удаляются, меньше следов | Дольше генерируются слайсером, не всегда подходят для сложных навесов |
| Soluble (растворимые) | Печать вторым экструдером из PVA или HIPS | Идеальное удаление, чистая поверхность | Требуется второй экструдер, длительное растворение, высокая стоимость |
| Support Blockers | Ручное блокирование генерации поддержек в заданных зонах | Полный контроль, исключение лишних supports | Требует опыта и понимания физики печати |
Для ускорения производства чаще всего оптимальным выбором являются Tree-поддержки — они сокращают время печати на 15–30% по сравнению с обычными и значительно упрощают постобработку.
Техники DfAM: изменение геометрии для ускорения
Иногда самая эффективная оптимизация — это не настройка слайсера, а небольшое изменение самой CAD-модели. Принципы DfAM (Design for Additive Manufacturing) позволяют устранить нависания еще на этапе проектирования:
- Фаски и скругления под 45°. Заменяйте прямые нависания на плавные уклоны, не требующие поддержек.
- Каплевидные отверстия (Teardrop holes). Для горизонтальных отверстий верхнюю часть заменяйте на угол 45°, что исключает провисание пластика.
- Самоподдерживающиеся мосты. Проектируйте мосты длиной не более 10–15 мм — большинство принтеров способны печатать их без поддержек при правильном охлаждении.
- Уменьшение площади нависаний. Добавляйте технологические выступы или изменяйте форму так, чтобы нависающая поверхность была минимальной.
Дополнительные способы ускорения печати
Помимо оптимизации поддержек и ориентации, существует ряд приемов, позволяющих сократить время производства без потери качества:
- Динамическая высота слоя. Современные слайсеры позволяют использовать разную высоту слоя в разных зонах модели: 0.28 мм для технических участков и 0.12 мм для ответственных поверхностей.
- Уменьшение количества периметров. Если деталь не несет высокой нагрузки, 2 периметра вместо 4 сократят время печати на 15–20%.
- Оптимизация заполнения. Используйте паттерны Lightning Infill или Gyroid — они обеспечивают необходимую прочность при минимальном расходе материала и времени.
- Пакетная печать (batching). Размещайте на столе несколько одинаковых деталей — это сократит время холостых перемещений головы и повысит общую производительность фермы.
- Увеличение диаметра сопла. Переход с 0.4 мм на 0.6 мм сокращает время печати на 30–40% при незначительной потере детализации.
Частые ошибки при оптимизации
| Ошибка | Последствия | Решение |
|---|---|---|
| Игнорирование анализа нависаний | Неожиданный брак, долгое удаление поддержек | Всегда использовать Overhang Analysis перед печатью |
| Печать «стоя» высоких деталей | Увеличение времени в 2–3 раза, риск отрыва | Поворачивать деталь для минимизации высоты по Z |
| Использование обычных поддержек везде | Перерасход материала, долгое удаление | Переключаться на Tree Supports |
| Слишком плотное заполнение | Увеличение времени на 30–50% без прироста прочности | Использовать 15–25% для большинства задач |
| Игнорирование направления нагрузок | Хрупкость детали вдоль оси Z | Ориентировать слои параллельно вектору нагрузки |
Когда стоит доверить подготовку профессионалам
Оптимизация ориентации и поддержек требует не только знания слайсера, но и понимания механики материалов, физики процесса и опыта работы с различными технологиями. Для ответственных деталей, серийных партий или сложных инженерных задач самостоятельная подготовка может привести к браку, срыву сроков и финансовым потерям.
Профессиональная 3д печать на заказ в специализированной студии включает:
- Инженерный анализ геометрии и выбор оптимальной ориентации.
- Подбор технологии (FDM, SLA, SLS) под конкретную задачу.
- Минимизацию поддержек с помощью продвинутого софта.
- Пакетную раскладку на ферме принтеров для максимальной производительности.
- Контроль качества на каждом этапе производства.
Оптимизация поддержки и ориентации деталей — это мощный инструмент ускорения аддитивного производства, который не требует капитальных вложений в новое оборудование. Правильный выбор положения модели на столе, использование Tree-поддержек, применение принципов DfAM и грамотная настройка слайсера позволяют сократить время печати на 20–40%, снизить расход материала и улучшить качество поверхности. Однако печать на 3д принтере с максимальной эффективностью требует глубокой экспертизы и опыта, которые приходят с годами практики.
Если вы не хотите самостоятельно разбираться в тонкостях оптимизации, тратить время на подбор ориентации и рисковать получением брака на ответственных деталях, компания «Фабрика братьев Просвирниных» всегда готова прийти на помощь. Мы можем помочь с 3D-печатью и изготовлением деталей на заказ, гарантируя профессиональную инженерную подготовку моделей, оптимальную загрузку производственных мощностей и высочайшее качество каждой детали в кратчайшие сроки.
Рассчитать заказ