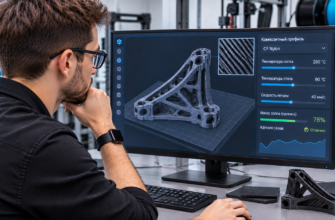
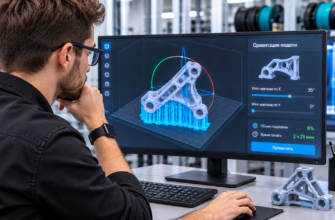
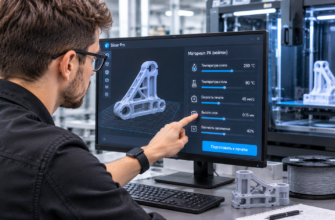
Сетчатые структуры — одно из самых впечатляющих преимуществ аддитивного производства. Они позволяют создавать детали с уникальным соотношением прочности и веса, амортизирующие элементы, теплообменники и биосовместимые имплантаты, невозможные для традиционных методов изготовления. Однако печать на 3д принтере таких геометрий кардинально отличается от работы со стандартными монолитными моделями. Слайсер, настроенный «по умолчанию», часто генерирует избыточные поддержки, перегружает внутренние полости материалом или создает артефакты, разрушающие тонкую ячеистую структуру. В этом подробном руководстве мы разберем, как правильно подготовить слайсер для работы со сложными сетчатыми моделями, какие параметры заполнения выбирать и как избежать типичных ошибок, ведущих к браку.
Что такое сетчатые структуры и зачем они нужны
Сетчатая структура — это внутреннее или внешнее заполнение детали, состоящее из повторяющихся геометрических элементов: ромбов, октаэдров, гироидов, сот или произвольных трип-минимальных поверхностей. В отличие от сплошного заполнения, сетки позволяют:
- Снизить вес детали на 50–80% при сохранении значительной части прочности.
- Создать градиентные свойства — разные зоны одной детали могут иметь разную плотность ячеек.
- Обеспечить амортизацию и поглощение энергии удара (протезы, спортивная экипировка, упаковка).
- Улучшить теплообмен за счет увеличения площади поверхности внутри канала.
- Создать биосовместимые имплантаты, структура которых имитирует костную ткань и способствует остеоинтеграции.
Однако чем сложнее геометрия сетки, тем больше требований она предъявляет к оборудованию и настройкам. Если выполняется 3d печать деталей с тонкими стенками ячеек (менее 0.4 мм), стандартные профили слайсера могут просто «не заметить» элементы или превратить их в бесформенную массу пластика.
Почему стандартные настройки слайсера не работают
Большинство пользователей запускают печать, выбирая готовый профиль «Standard» или «Draft». Для простых корпусов и прототипов этого достаточно. Но для сетчатых структур такой подход приводит к ряду критических проблем:
- Слишком толстые линии экструзии. Стандартное сопло 0.4 мм с шириной линии 0.4–0.48 мм не может качественно сформировать тонкие перемычки сетки толщиной 0.2–0.3 мм.
- Неподходящий тип заполнения. Встроенные паттерны вроде «Grid» или «Lines» создают внутренние напряжения и не повторяют геометрию авторской lattice-структуры.
- Избыточные поддержки. Слайсер генерирует поддержки внутри каждой ячейки, что делает невозможным их удаление и полностью уничтожает смысл сетки.
- Неправильная ориентация. Печать «стоя» приводит к тому, что тонкие элементы обламываются под собственным весом.
Выбор технологии: что лучше для сеток
Не все методы аддитивного производства одинаково хорошо справляются с ячеистыми структурами. Выбор технологии определяет 70% успеха.
| Технология | Минимальная толщина стенки сетки | Качество поверхности ячеек | Удаление поддержек | Лучшее применение |
|---|---|---|---|---|
| FDM/FFF (послойное наплавление) | 0.4–0.6 мм | Видимые слои, шероховатость | Сложно внутри полостей | Крупные амортизаторы, функциональные прототипы |
| SLA/DLP (фотополимерная) | 0.15–0.25 мм | Идеально гладкая | Требует отмывки | Медицинские имплантаты, ювелирные мастер-модели, микро-сетки |
| SLS (лазерное спекание) | 0.3–0.5 мм | Матовая, зернистая | Не требуется (порошок — поддержка) | Сложнейшие переплетения, TPMS-структуры |
| MJF (Multi Jet Fusion) | 0.3–0.5 мм | Матовая, однородная | Не требуется | Серийные функциональные сетки |
Для FDM-печати, как наиболее доступной, дальнейшие рекомендации будут наиболее детальными.
Ключевые параметры слайсера для сетчатых структур
1. Диаметр сопла и ширина экструзии
Для тонких сеток стандартного сопла 0.4 мм часто недостаточно. Рекомендуется:
- Сопло 0.25 мм — для микро-сеток с толщиной перемычек от 0.2 мм (только на фотополимерных или прецизионных FDM-принтерах).
- Сопло 0.4 мм — универсальный вариант, ширина линии 0.35–0.4 мм.
- Сопло 0.6–0.8 мм — для крупных ячеистых структур, где важна скорость, а не микродетализация.
2. Высота слоя
Высота слоя должна составлять не более 75% от ширины линии. Для сопла 0.4 мм оптимально:
- 0.1–0.15 мм — для высокодетализированных сеток (медицина, ювелирка).
- 0.15–0.2 мм — баланс качества и скорости для большинства задач.
- 0.25–0.3 мм — для крупных амортизаторов и декоративных lattice-объектов.
3. Количество периметров (стенки)
Для сетчатых структур действует правило: прочность определяется периметрами, а не заполнением. Рекомендуемые значения:
- 3–4 периметра — для элементов сетки, работающих на изгиб.
- 2 периметра — для декоративных ячеек без нагрузки.
- 0 периметров + только заполнение — в редких случаях, когда весь объект состоит из lattice-структуры (например, валидационные образцы для тестов).
4. Тип заполнения (Infill Pattern)
Если сетка создана автором в CAD, слайсер должен печатать её как есть, без генерации собственного заполнения. Для этого:
- Установите Infill Density: 0% или 100% (в зависимости от того, как модель подготовлена).
- Используйте режим «Print thin walls» или «Detect thin walls» в Cura/PrusaSlicer.
- Включите опцию «Ensure vertical thickness» для корректной отрисовки тонких элементов.
Если же слайсер сам генерирует lattice-заполнение, выбирайте специализированные паттерны:
| Тип заполнения | Особенности | Лучшее применение |
|---|---|---|
| Gyroid | Непрерывная изогнутая поверхность, равная прочность во всех направлениях | Амортизаторы, гибкие элементы |
| Cubic | Объемная решетка, хорошая прочность на сжатие | Функциональные прототипы, корпуса |
| Lightning Infill | Минимальный расход материала, ветвящаяся структура | Визуальные макеты, снижение веса |
| Triangles | Высокая прочность в плоскости XY | Детали, работающие на изгиб |
| Tetrahedral | Объемная жесткая решетка | Нагруженные узлы |
5. Генерация поддержек
Самый критичный параметр для сеток. Неправильные поддержки могут полностью «забить» внутренние полости.
- Tree Supports (древовидные поддержки) — обязательны для ячеистых структур. Они минимизируют точки контакта с моделью и легко удаляются.
- Support Z Distance — увеличьте до 0.2–0.3 мм, чтобы поддержки не прилипали к тонким перемычкам сетки.
- Support Interface — для FDM используйте «Support Interface» с плотностью 15–25% для снижения площади контакта.
- Для SLA — обязательно используйте «Hollow» модель с дренажными отверстиями и минимальными поддержками только в критических точках.
6. Ориентация модели
Сетчатые структуры особенно чувствительны к ориентации на столе:
- Наклон 45° снижает необходимость поддержек на 60–70%.
- Избегайте печати «стоя» для высоких lattice-колонн — они могут оторваться от стола из-за малой площади контакта.
- Используйте «brim» (кайму) шириной 5–10 мм для улучшения адгезии.
Пошаговый алгоритм настройки слайсера
Чтобы печать на 3д принтере сетчатой структуры прошла успешно, следуйте этому алгоритму:
- Проверьте модель в CAD. Убедитесь, что сетка является «manifold» (водонепроницаемой), без самопересечений и «висящих» полигонов.
- Импортируйте STL в слайсер. Используйте функцию «Repair» (Netfabb, Meshmixer) для автоматического устранения ошибок.
- Выберите профиль принтера. Создайте кастомный профиль с учетом диаметра сопла и высоты слоя.
- Настройте периметры и заполнение. Для авторской lattice-сетки — 0% заполнения, для генерации слайсером — Gyroid или Cubic 20–40%.
- Включите Tree Supports. Настройте Z Distance и Interface.
- Ориентируйте модель. Наклон 30–45°, включите Brim.
- Сделайте превью (Preview). Внимательно просмотрите каждый слой, особенно первые 10–20, чтобы убедиться, что тонкие элементы корректно отрисовываются.
- Напечатайте тестовый образец. Перед запуском большой партии напечатайте один элемент сетки для проверки параметров.
Частые ошибки при печати сеток
| Ошибка | Причина | Решение |
|---|---|---|
| Сетка «схлопывается» | Слишком тонкие перемычки для выбранного сопла | Увеличить толщину стенок в CAD или уменьшить сопло |
| Поддержки не удаляются | Плотный контакт support с моделью | Увеличить Support Z Distance, использовать Tree Supports |
| Внутренние ячейки забиты | Отсутствие дренажных отверстий | Добавить отверстия Ø3–5 мм для выхода порошка/смолы |
| Расслоение на тонких элементах | Низкая температура или высокая скорость | Понизить скорость, повысить температуру сопла на 5°C |
| Деформация сетки | Термические напряжения, отсутствие камеры | Использовать закрытую термокамеру, отжиг после печати |
Когда сетчатые структуры лучше заказать у профессионалов
Создание и печать сложных lattice-структур требует не только мощного оборудования, но и специализированного софта (nTopology, 3-matic, Altair), а также глубокого понимания механики материалов. Если речь идет о медицинских имплантатах, аэрокосмических компонентах или серийных амортизаторах, самостоятельная настройка слайсера может привести к дорогостоящему браку.
Профессиональная 3д печать на заказ в специализированной студии включает:
- Инженерную подготовку CAD-модели с оптимизацией сетки под конкретную технологию.
- Выбор оптимального материала (нейлон, поликарбонат, фотополимер, титан).
- Постобработку: удаление поддержек, пескоструйную обработку, термическую обработку.
- Контроль качества: проверку размеров, плотности и механических свойств.
Настройка слайсера для печати сложных сетчатых структур — это искусство баланса между геометрической точностью, механической прочностью и технологическими ограничениями оборудования. Правильный выбор диаметра сопла, типа заполнения, генерации поддержек и ориентации модели позволяют раскрыть весь потенциал ячеистых геометрий, создавая легкие, прочные и функциональные детали. Однако печать на 3д принтере таких объектов требует глубокого понимания физики процесса и опыта работы со специализированным софтом.
Если вы не хотите самостоятельно разбираться в тонкостях настройки слайсера, подборе оптимальных параметров заполнения и рисковать получением брака на дорогих инженерных материалах, компания «Фабрика братьев Просвирниных» всегда готова прийти на помощь. Мы можем помочь с 3D-печатью и изготовлением деталей на заказ, гарантируя профессиональную инженерную подготовку вашей сетчатой модели, использование передовых технологий (FDM, SLA, SLS) и безупречное качество каждой ячейки, независимо от сложности вашей геометрии.
Рассчитать заказ