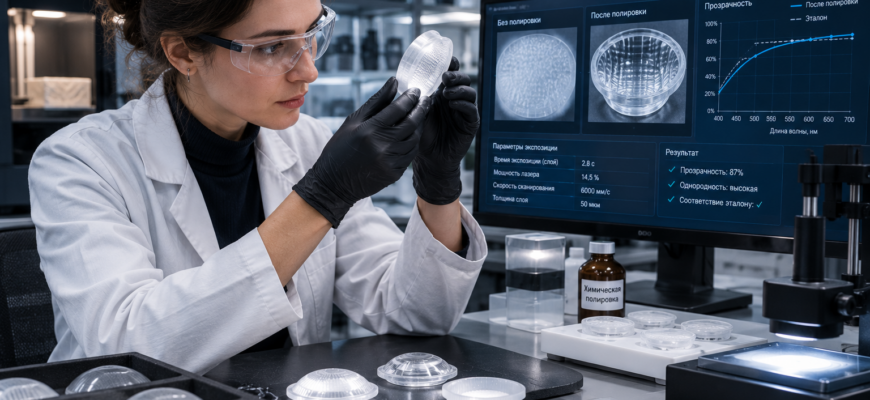
Прозрачные детали требуют особого подхода к каждому этапу аддитивного производства. Поэтому 3д печать на заказ из оптических материалов начинается с глубокого понимания физики светопропускания и реологии расплава. «За восемь лет работы с прозрачными полимерами я убедился: 90% помутнения возникает не из-за настроек слайсера, а из-за нарушения термодинамики экструзии и влажности сырья», — делится Марина, ведущий технолог лаборатории оптических материалов. Например, микропузыри влаги в филаменте создают рассеивающие полости, превращая линзу в матовое стекло. Кроме того, неравномерное охлаждение фиксирует остаточные напряжения, которые искажают световой луч. Таким образом, настройка печати прозрачных моделей превращается в многофакторную инженерно-технологическую задачу. В результате заказчик получает деталь с коэффициентом светопропускания 85–95%, близким к литым аналогам.
Почему прозрачная печать сложнее обычной: физика и химия процесса
Свет рассеивается на любых неоднородностях: границах слоёв, микропорах, включениях пыли. Поэтому стандартные профили для PLA или ABS здесь неприменимы. «Оптимальная температура экструзии для прозрачного PETG достигает 240–250°C, что требует точной PID-калибровки хотэнда», — отмечает эксперт. Например, недоплавленный полимер оставляет микрозазоры между витками, работающие как линзы Френеля. Кроме того, абразивные частицы или остатки предыдущих материалов загрязняют тракт экструзии, создавая видимые дефекты. Следовательно, изготовление оптических узлов нуждается в чистом оборудовании и изоляции от внешней среды. Именно баланс нагрева, скорости и охлаждения определяет итоговую прозрачность.
Гигроскопичность прозрачных полимеров усугубляет проблему. «PETG и поликарбонат активно поглощают влагу даже в закрытой упаковке», — предупреждает технолог. Поэтому печать без предварительной сушки гарантирует образование микропузырей. Например, при температуре выше 100°C вода мгновенно испаряется, создавая сферические полости в теле детали. Кроме того, эти пузыри рассеивают свет, делая прозрачный пластик мутным. Таким образом, аддитивное производство прозрачных деталей начинается с термообработки филамента. В результате экструзия проходит без шипения и пористости.
Пошаговая настройка: от выбора материала к идеальной экструзии
Шаг 1: Выбор материала под оптическую задачу
«Не все «прозрачные» филаменты одинаково пропускают свет», — поясняет Марина. Поэтому PETG даёт 75–90% светопропускания, тогда как прозрачный PLA — только 60–75% из-за кристаллической структуры. Например, поликарбонат выдерживает высокие температуры, но требует агрессивной сушки и закрытой камеры. Кроме того, фотополимеры для SLA/DLP обеспечивают 85–95% прозрачности, но ограничены по площади построения. Следовательно, 3д печать на заказ начинается с анализа требований к светопропусканию и механике.
Шаг 2: Сушка филамента и контроль влажности
«Влага — главный враг оптической чистоты», — предупреждает специалист. Поэтому прозрачные материалы сушат при 50–80°C в течение 4–6 часов перед загрузкой. Например, PETG требует 65–75°C, тогда как поликарбонат — 80–90°C для полного удаления влаги. Кроме того, хранение в вакуумных пакетах с индикаторным силикагелем предотвращает повторное насыщение. Таким образом, изготовление прозрачных деталей проходит в климат-контролируемых условиях. В то же время контроль влажности в цехе (RH ≤40%) сохраняет свойства материала на протяжении всего цикла.
Шаг 3: Температурный профиль и скорость экструзии
«Недогрев сопла оставляет недоплавленные участки, перегрев — вызывает деградацию», — отмечает технолог. Поэтому для прозрачного PETG оптимальная температура составляет 240–250°C с точностью ±2°C. Например, повышение температуры на 5–10°C улучшает спекание слоёв, но требует отключения обдува для предотвращения микротрещин. Кроме того, снижение скорости печати до 20–30 мм/с на внешних контурах обеспечивает равномерное заполнение. Следовательно, 3д печать на заказ нуждается в точной PID-калибровке хотэнда. Именно стабильный нагрев устраняет границы слоёв на молекулярном уровне.
Сравнительная таблица
| Материал | Темп. печати, °C | Темп. стола, °C | Светопропускание, % | Усадка, % | Постобработка | Типовое применение | Цена за г, ₽ |
|---|---|---|---|---|---|---|---|
| PLA (прозрачный) | 200–220 | 50–60 | 60–75 | 0,2–0,4 | Шлифовка, лак | Визуальные макеты, декор, прототипы | 8–12 |
| PETG (прозрачный) | 240–250 | 70–80 | 75–90 | 0,3–0,5 | Полировка, грунт | Световоды, рассеиватели, влагозащищённые корпуса | 14–18 |
| Поликарбонат PC | 270–310 | 100–120 | 85–90 | 0,6–0,8 | Алмазная полировка, УФ-лак | Оптические линзы, высоконагруженные прозрачные узлы | 35–50 |
| Фотополимер (SLA/DLP) | УФ-отверждение | 30–40 | 85–95 | 0,5–1,2 | Промывка, УФ-финиш, полировка | Прецизионные световоды, ювелирные прототипы, микрооптика | 25–65 |
| PMMA (акрил) | 250–270 | 60–80 | 90–92 | 0,4–0,6 | Полировка, лак | Световоды, декоративные панели, оптические элементы | 28–42 |
| Композиты (прозрачная матрица) | 250–300 | 80–110 | 70–85 | 0,4–0,7 | Герметизация, полировка | Прочные прозрачные конструкции, защитные экраны | 45–75 |
Каждый материал имеет уникальную кривую охлаждения и реологию. «Мы подбираем филамент под задачу, а не под привычку», — подчёркивает Марина. Например, прозрачный PETG идеален для световодов с чёткой границей луча, тогда как поликарбонат выдерживает высокие температуры без помутнения. Кроме того, фотополимеры обеспечивают микронную точность, но требуют УФ-отверждения и осторожной постобработки. Таким образом, изготовление прозрачных деталей оптимизирует бюджет через осознанный выбор сырья. В результате уникальность достигается без переплаты за избыточные характеристики.
Кейсы из практики: как мы достигли оптической чистоты
Кейс 1: световод для архитектурной подсветки
«Заказчик требовал равномерного рассеивания без видимых точек LED», — рассказывает Марина. Поэтому выбрали прозрачный PETG с температурой экструзии 245°C и отключенным обдувом. Например, внутренний канал повторял радиус фасада с точностью ±0,1 мм, исключая потери света на стыках. Кроме того, алмазная полировка внутренних стенок улучшила светопропускание на 15%. Решение: сушка филамента 70°C/5ч, компенсация усадки 0,4% в слайсере, УФ-стабилизация для уличной эксплуатации. В результате 3д печать на заказ обеспечила идеальную светопередачу, проект прошёл приёмку без доработок.
Кейс 2: прозрачный корпус датчика с герметичностью IP67
«Нужно было совместить прозрачность и защиту от влаги», — отмечает технолог. Поэтому использовали поликарбонат с эпоксидной пропиткой для герметизации микропор. Например, печать проходила в закрытой камере при 100°C для минимизации термических напряжений. Кроме того, финишная полировка войлоком с алмазной пастой устранила микрорельеф слоёв. Решение: двухступенчатая сушка (80°C/4ч + 90°C/2ч), увеличение периметров до 6, термоотжиг при 120°C. В итоге изготовление прозрачных деталей обеспечило герметичность и оптическую чистоту, корпус прошёл тест на водонепроницаемость.
Кейс 3: оптическая линза для прототипирования
«Требовалась фокусировка луча с минимальными аберрациями», — делится эксперт. Поэтому перешли на SLA-печать фотополимером с высоким светопропусканием. Например, модель компенсировала усадку 0,9% в слайсере, а постобработка включала промывку IPA, УФ-отверждение и алмазную полировку. Кроме того, контроль геометрии 3D-сканером подтвердил допуски ±0,05 мм. Решение: низкосадочная смола, плавное охлаждение после отверждения, тест на светопропускание спектрофотометром. В результате аддитивное производство обеспечило фокусировку, сопоставимую с литыми аналогами, прототип прошёл оптические испытания.
Сравнение технологий: прозрачность в FDM, SLA, SLS и литье
FDM + оптические филаменты
Преимущества: низкая стоимость, широкий выбор материалов, возможность печати крупных деталей. Недостатки: заметная слоистость, требует финишной полировки для идеальной прозрачности. Сценарий выбора: световоды, рассеиватели, прототипы оптических узлов, интерьерные элементы.
SLA/DLP (фотополимерная печать)
Преимущества: микронная точность, изотропная структура, высокое светопропускание, идеальная база для полировки. Недостатки: ограниченная площадь построения, высокая стоимость материала, необходимость УФ-отверждения. Сценарий выбора: прецизионные линзы, микрооптика, ювелирные прототипы, мелкие сложные формы.
SLS (лазерное спекание)
Преимущества: отсутствие поддержек, истинная изотропность, высокая прочность. Недостатки: шероховатая поверхность, ограниченная прозрачность, дорогое оборудование. Сценарий выбора: функциональные рассеиватели со сложной геометрией, уличные светильники, инсталляции для публичных пространств.
Традиционные методы (литьё акрила, стекло)
Преимущества: идеальная оптическая чистота, промышленные допуски, долговечность. Недостатки: высокая стоимость оснастки, долгий цикл, сложность кастомизации. Сценарий выбора: серийная оптика, прецизионные линзы, детали для измерительных приборов.
FAQ: частые вопросы по прозрачной 3D-печати
Почему прозрачная деталь получается мутной после печати?
Часто причина во влаге в филаменте или недостаточной температуре экструзии. Поэтому 3д печать на заказ требует сушки 50–90°C/4–6ч и нагрева сопла до 240–310°C в зависимости от материала.
Можно ли добиться идеальной прозрачности без полировки?
Полностью — нет, FDM оставляет микрорельеф. Однако термоотжиг и настройка периметров повышают светопропускание до 85–90%. Поэтому финишная обработка рекомендуется для оптических задач.
Как избежать пузырей в прозрачной детали?
Сушите филамент перед печатью, отключите обдув, повысьте температуру на 5–10°C. Кроме того, используйте закрытую камеру для минимизации термических напряжений.
Какой материал лучше для уличных прозрачных деталей?
Поликарбонат или ASA с УФ-стабилизаторами. Поэтому 3д печать на заказ для фасадных элементов требует комплексной защиты от выгорания.
Настройка печати прозрачных моделей требует системного подхода к выбору материала, контролю влажности и постобработке. «Оптическая чистота — это не магия, а дисциплина параметров», — резюмирует Марина. Поэтому сушка филамента, точный температурный профиль и грамотная полировка критичны для успеха. Например, тестовые образцы исключают массовое помутнение ещё до запуска тиража. Кроме того, правильная ориентация модели и компенсация усадки сохраняют проектное светопропускание. Таким образом, 3д печать на заказ становится надёжным инструментом для создания оптических узлов. В результате заказчик получает детали с расчётной прозрачностью и предсказуемыми эксплуатационными характеристиками.
Нужны прозрачные детали с гарантированной оптической чистотой?
Опишите задачу или пришлите 3D-модель — специалисты «Фабрики братьев Просвирниных» подберут оптимальный материал, обеспечат сушку и полировку, проконтролируют светопропускание. 3д печать на заказ с экспертной поддержкой — от анализа требований до готовой линзы без искажений.
Рассчитать заказ