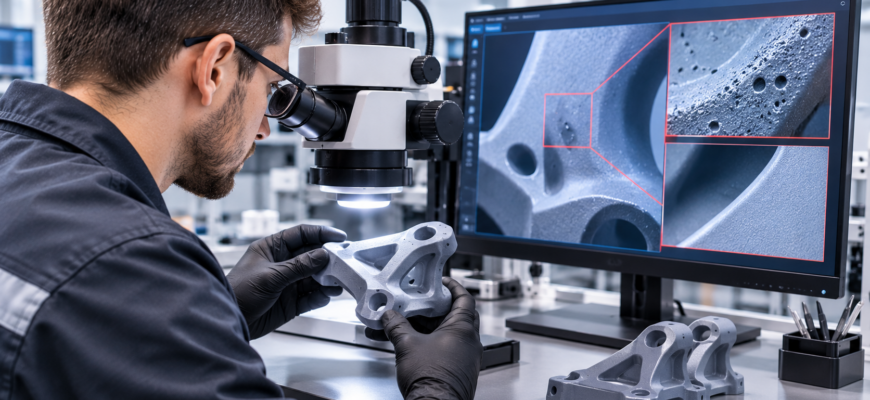
Аддитивные технологии открыли новые горизонты в производстве. Это особенно касается прототипов и мелкосерийных деталей. Особого внимания заслуживает SLS 3D-печать. Этот метод создает сложные геометрические формы. Детали имеют внутренние полости из полиамидного порошка. При этом вспомогательные поддержки совершенно не нужны. Однако извлечение детали из принтера является лишь половиной дела. Эксперты отмечают один важный факт. Итоговое качество и эстетика изделия сильно зависят от обработки. На грамотный финишный этап приходится до 80% успеха. В этой статье мы разберем типичные ошибки. Мы поговорим об очистке, шлифовке и покраске моделей. Также мы расскажем, как избежать производственного брака. В итоге вы получите результат, неотличимый от литого пластика.
Специфика порошковых моделей и почему они требуют особого подхода
В отличие от фотополимерных смол, SLS-печать дает уникальную микроструктуру. Например, поверхность свежего полиамида имеет выраженную шероховатость. Параметр Ra обычно составляет 6–10 мкм. Кроме того, материал обладает высокой пористостью. Также полиамид по природе гигроскопичен. Он легко впитывает влагу из воздуха. В итоге это напрямую влияет на адгезионные свойства.
Эти физические особенности означают, что стандартные методы постобработки, подходящие для ABS или PLA, здесь не работают. Неправильный подход к очистке или выбору лакокрасочных материалов (ЛКМ) приводит не просто к косметическим дефектам, но и к структурным изменениям: разбуханию, потере размерной точности или снижению механической прочности. Именно поэтому 3д печать sls всегда должна рассматриваться в неразрывной связке с технологически выверенным процессом финишной отделки.
Топ-5 распространенных ошибок при постобработке SLS-моделей
1. Неполное удаление порошка из внутренних полостей и каналов
Одно из главных преимуществ технологии — возможность печати полых структур и сложных внутренних каналов, недоступных для фрезеровки. Однако многие новички ограничиваются лишь поверхностной продувкой сжатым воздухом. Оставшийся внутри спеченный порошок со временем вибрирует, высыпается, изменяет баланс детали (что критично, например, для корпусов дронов или роторов) и создает очаги коррозии или загрязнения в медицинских и пищевых применениях. Для качественной очистки необходимо использовать специализированные станции пескоструйной обработки или методы вибрационной очистки (галтовки) с последующей интенсивной продувкой.
2. Игнорирование пористости поверхности перед покраской
Попытка нанести краску непосредственно на необработанный полиамид — верный путь к браку. Из-за высокой пористости материал работает как губка: жидкая краска впитывается неравномерно, что приводит к образованию пятен, изменению оттенка и перерасходу дорогостоящих ЛКМ. Кроме того, без предварительного заполнения пор (порозаполнения) поверхность останется матовой и шершавой даже после нанесения нескольких слоев краски. Для достижения гладкости, сопоставимой с литьем под давлением, обязательно применение специальных грунтов-наполнителей или процедур химического сглаживания.
3. Использование агрессивных растворителей для полиамида
Распространенная ошибка — применение химических методов постобработки, разработанных для других пластиков. Например, обработка парами ацетона отлично сглаживает ABS-пластик, но для полиамида она губительна. Агрессивные растворители могут вызвать неконтролируемое разбухание полимера, нарушение его кристаллической структуры и резкое падение ударной вязкости. Для печати полиамидом допустимы только специализированные химические составы, разработанные производителями порошков специально для сглаживания поверхности PA12 без потери механических свойств.
4. Неправильный выбор грунтовки и типа краски
Полиамид обладает низкой поверхностной энергией, что затрудняет адгезию (сцепление) многих стандартных красок. Использование обычного автомобильного или художественного акрила без предварительной подготовки поверхности приведет к тому, что покрытие начнет отслаиваться при малейшей деформации детали или перепаде температур. Для долговечного результата необходимо использовать адгезионные грунты (праймеры) для пластика, а в качестве финишного покрытия выбирать эластичные полиуретановые или эпоксидные краски, способные компенсировать термическое расширение основы.
5. Нарушение температурного режима при сушке и отверждении
После покраски деталь часто помещают в сушильную камеру для ускорения полимеризации ЛКМ. Ошибка заключается в превышении рекомендуемых температур. Хотя полиамид является термостойким материалом, резкий нагрев уже окрашенной детали с разной скоростью теплового расширения пластика и краски может вызвать коробление тонких стенок, образование микротрещин в лакокрасочном слое или эффект «апельсиновой корки». Сушку следует проводить при строго контролируемых температурах, указанных в технической документации к конкретной марке полиамида и краски.
Сравнение методов финишной обработки порошковых изделий
Чтобы избежать описанных выше ошибок, важно выбрать правильную комбинацию методов постобработки в зависимости от целей использования детали.
| Метод обработки | Суть процесса | Преимущества | Ограничения |
|---|---|---|---|
| Пескоструйная очистка | Обдув детали мелким абразивом (стеклянные микросферы) под давлением | Эффективное удаление остатков порошка, равномерная матовая поверхность | Не убирает исходную шероховатость слоев, требует изоляции внутренних полостей |
| Виброгалтовка | Помещение деталей в вибрирующий контейнер с абразивными гранулами | Сглаживание острых кромок, обработка сложных внутренних каналов, высокая производительность | Может слегка скруглить очень мелкие детали и острые грани, требует времени (2–6 часов) |
| Химическое сглаживание | Обработка специальными составами, растворяющими верхний микрослой полиамида | Достижение глянцевой поверхности, сравнимой с литьем, запечатывание пор | Высокая стоимость реагентов, требует строгого соблюдения техники безопасности |
| Покраска и лакировка | Нанесение адгезионного грунта, порозаполнителя, цветного слоя и защитного лака | Любой цвет, защита от УФ-излучения и влаги, эстетическая завершенность | Требует точного соблюдения технологии, увеличивает толщину стенок на 0.1–0.3 мм |
Пошаговый алгоритм правильной постобработки и покраски
Для тех, кто выполняет 3д печать деталей самостоятельно или контролирует процесс на производстве, рекомендуется придерживаться следующего проверенного алгоритма:
- Первичная очистка: Аккуратное удаление детали из порошковой камеры. Продувка всех внешних и внутренних полостей сжатым воздухом под давлением 6–8 бар.
- Механическая обработка: Помещение детали в галтовочный барабан со стеклянными или керамическими абразивами на 2–4 часа для удаления остатков спекшегося порошка и сглаживания микрошероховатостей.
- Обезжиривание: Тщательная промывка поверхности изопропиловым спиртом или специализированным обезжиривателем для удаления пыли и жировых следов от рук.
- Порозаполнение и грунтование: Нанесение 1–2 слоев жидкого порозаполнителя или адгезионного грунта для пластика. Межслойная сушка согласно инструкции производителя ЛКМ.
- Шлифовка грунта: Легкая ручная или машинная шлифовка загрунтованной поверхности абразивной губкой (зернистость P400–P600) для удаления шагрени и создания идеальной базы под цвет.
- Покраска: Нанесение базового цвета (предпочтительно аэрографом или в покрасочной камере) тонкими слоями с промежуточной сушкой.
- Защитное покрытие: Нанесение финального слоя матового или глянцевого полиуретанового лака для защиты от истирания и ультрафиолета.
Когда стоит доверить постобработку профессионалам
Самостоятельная финишная обработка оправдана для единичных прототипов или хобби-проектов. Однако если речь идет о коммерческой партии, функциональных узлах или изделиях, требующих сертификации, риски брака при кустарной покраске слишком велики. Профессиональная 3д печать на заказ в специализированной студии включает в себя не только сам процесс спекания, но и полный цикл финишной отделки на промышленном оборудовании: от автоматизированной галтовки до покраски в камере с контролем влажности и температуры.
Это позволяет получить стабильное качество от детали к детали, соблюсти точные цветовые стандарты (например, по каталогу RAL) и гарантировать, что покрытие выдержит заявленные эксплуатационные нагрузки.
Технология селективного лазерного спекания предоставляет инженерам и дизайнерам невероятную свободу в создании сложных деталей. Однако sls 3d печать раскрывает свой истинный потенциал только при условии грамотной, технологически выверенной постобработки. Избегая типичных ошибок с очисткой, грунтованием и выбором материалов, можно превратить шероховатую заготовку в высококлассное готовое изделие.
Если вы не хотите самостоятельно разбираться в тонкостях химической обработки, подборе совместимых грунтов и строгих режимах сушки, компания «Фабрика братьев Просвирниных» всегда готова прийти на помощь. Мы можем помочь с 3D-печатью и изготовлением деталей на заказ, гарантируя не только точное воспроизведение геометрии по вашим чертежам, но и профессиональную постобработку, покраску и строгий контроль качества каждой партии.