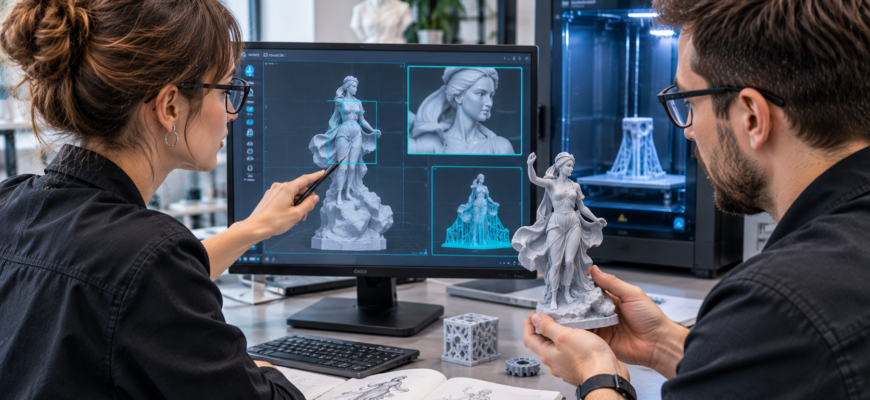
Создание уникальных дизайнерских объектов часто начинается с работы 3D-моделлера. Однако между красивой визуализацией и физическим объектом лежит огромная пропасть. Например, многие авторы сталкиваются с поломкой шедевра при снятии. Кроме того, модель может деформироваться или терять детализацию. Чтобы этого избежать, важно понимать один ключевой факт. 3D-печать модели требует не просто нажатия кнопки. Это сложный инженерный процесс адаптации геометрии. В этой статье мы разберем перевод макета на язык производства. Также мы опишем обязательные этапы инженерной подготовки. В итоге вы узнаете, как выбрать оптимальную технологию печати.
Почему художественный макет нельзя просто «отправить в печать»
Цифровое искусство существует в идеальном мире, где нет гравитации, термических напряжений и ограничений по толщине стенки. Художник может создать тончайшие крылья дракона, парящие в воздухе, или сложную переплетенную скульптуру с множеством нависающих элементов. Однако при переводе этого в физический мир вступают в силу законы физики и химии полимеров.
Если не подготовить файл, 3d печать модели столкнется с рядом критических проблем:
- Отсутствие замкнутости (Non-manifold geometry): Скульптуры часто создаются путем наложения множественных слоев полигонов. Для 3D-печати модель должна представлять собой единый замкнутый объем (водонепроницаемый меш). Любые «дыры», пересекающиеся нормали или внутренние артефакты приведут к ошибкам слайсера.
- Критически тонкие элементы: Детали толщиной менее 0.5 мм могут не напечататься вовсе или отломиться на этапе удаления поддержек.
- Проблемы с гравитацией и нависаниями: Любая поверхность, наклоненная более чем на 45-50 градусов к горизонту, требует возведения поддержек. В художественных объектах поддержки часто портят лицевые поверхности, оставляя после себя шрамы и неровности.
- Внутренние напряжения и усадка: При остывании пластик сжимается. Длинные тонкие элементы (например, хвост или вытянутая рука фигуры) могут изогнуться или оторваться от базы из-за внутренних напряжений.
Основные этапы инженерной адаптации арт-объекта
Чтобы 3d печать модели прошла успешно и результат соответствовал авторскому задумке, файл необходимо пройти через несколько этапов технологической подготовки (DfAM — Design for Additive Manufacturing).
1. Ретопология и ремонт сетки
Исходный файл часто содержит миллионы хаотичных полигонов. Перед экспортом в STL необходимо провести ретопологию — перестроить сетку так, чтобы она была равномерной и замкнутой. Специализированные утилиты (например, Netfabb или встроенные инструменты Meshmixer) автоматически находят и «зашивают» дыры, удаляют дублирующиеся грани и нормализуют нормали.
2. Оптимизация толщины стенок и создание полостей
Печатать фигуру целиком (монолитом) — грубая ошибка. Это колоссальный перерасход материала, времени и, что самое опасное, риск того, что жидкий фотополимер или расплавленный пластик останется внутри, разорвав оболочку при нагреве. Инженер выполняет операцию «выдолбления» (hollowing), оставляя оптимальную толщину стенок (обычно от 1.5 до 3 мм в зависимости от технологии и масштаба). Обязательно добавляются дренажные отверстия в самых незаметных местах (например, в основании или под складками одежды) для выхода неотвержденного материала и поддержки.
3. Продуманное расчленение (Китование)
Большие художественные макеты часто превышают рабочий объем камеры принтера. Кроме того, печать сложной фигуры целиком создает огромное количество поддержек. Опытные инженеры разрезают модель на логические части (как конструктор), чтобы печатать их в наиболее выгодных ориентациях, минимизируя следы от поддержек на лицевых поверхностях, а затем склеивают и шпаклюют их на этапе постобработки.
4. Масштабирование с учетом усадки
Различные материалы ведут себя по-разному при остывании или фотополимеризации. Например, стандартные фотополимеры дают усадку от 1% до 3%, а инженерные пластики для FDM (такие как ABS или нейлон) могут сжиматься сильнее. Если требуется ювелирная точность размеров (например, для создания мастер-моделей под последующее силиконовое формование и тиражирование), 3d печать модели должна выполняться с учетом коэффициента усадки конкретного материала, заложенного в слайсер.
Выбор технологии: что лучше подходит для художественных задач?
Не все методы аддитивного производства одинаково хорошо передают художественную эстетику. Выбор зависит от требуемой детализации, размера и финального применения объекта.
| Технология | Преимущества для арт-объектов | Ограничения | Лучшее применение |
|---|---|---|---|
| SLA / DLP (Фотополимерная) | Идеально гладкая поверхность, высочайшая детализация микрорельефа, отсутствие видимых слоев | Ограниченный размер рабочей камеры, хрупкость стандартных смол, требуется тщательная отмывка и дозасветка | Коллекционные фигурки, ювелирные мастер-модели, стоматология, мелкая пластика |
| FDM / FFF (Послойное наплавление) | Огромные рабочие камеры (печать ростовых фигур), низкая стоимость, прочность инженерных пластиков | Видимые слои (эффект стиральной доски), необходимость генерации массивных поддержек, требующих сложной шлифовки | Ростовые статуи, архитектурные макеты, крупный декор, косплеи |
| SLS (Селективное лазерное спекание) | Отсутствие поддержек (порошок сам является опорой), возможность создания сложнейших переплетений, матовая бархатистая поверхность | Высокая стоимость, зернистость поверхности (требует пескоструйной обработки), ограничение по максимальному размеру | Сложная абстрактная скульптура, дизайнерский декор, функциональные арт-объекты |
Постобработка: как сохранить и приумножить эстетику
Извлечение объекта из принтера — это лишь 50% успеха. Художественная ценность напрямую зависит от финишных операций. При FDM-печати неизбежны следы от поддержек. Их удаление требует ювелирной работы с надфилями, абразивными губками и химическими сглаживателями (например, парами ДХМ для ABS или специализированными составами для PLA/PETG).
Для фотополимерной печати критически важно правильно организовать процесс отмывки в изопропиловом спирте и финальной УФ-дозасветки в специальной камере. Недозасвеченный фотополимер останется липким и со временем деформируется, а перегретый — станет хрупким и пожелтеет. Если объект планируется к тиражированию или продаже, обязательным этапом является нанесение грунта-наполнителя, выявляющего мельчайшие царапины, и последующая покраска аэрографом с использованием лаков для защиты от ультрафиолета.
Частые ошибки, убивающие художественную ценность
- Игнорирование ориентации на столе. Печать фигуры «стоя» без наклона часто приводит к тому, что слои поддержки оставляют глубокие кратеры на лице или передней части скульптуры. Правильный наклон (обычно 30-45 градусов) позволяет поддержкам «стекать» по геометрии, минимизируя площадь контакта.
- Использование неподходящего материала. Попытка напечатать гибкий или тонкий элемент (например, плеть или усик насекомого) из стандартного жесткого фотополимера приведет к его обламыванию при малейшем касании. Для таких задач нужны специализированные гибкие смолы (Flexible Resin) или TPU-пластики.
- Отсутствие базовой подставки. Художники часто хотят, чтобы фигура стояла на собственных ногах. В реальности это требует идеального расчета центра масс и создания широкой базы, иначе модель перевернется или оторвется от стола на первых слоях печати.
Перевод художественного макета в категорию реального производственного изделия — это синтез творческого видения и строгого инженерного расчета. Только глубокая проработка геометрии, учет физики материалов и грамотный выбор технологии позволяют сохранить авторскую задумку, обеспечив объекту прочность и эстетическое совершенство. 3d печать модели открывает безграничные возможности для кастомизации и создания уникальных арт-объектов, но требует профессионального подхода на каждом этапе.
Если вы являетесь автором, дизайнером или компанией, которой необходимо превратить цифровую скульптуру или сырой макет в качественное физическое изделие без потери детализации и пропорций, компания «Фабрика братьев Просвирниных» всегда готова прийти на помощь. Мы можем помочь с 3D-печатью и изготовлением деталей на заказ, гарантируя профессиональную инженерную подготовку файла, подбор идеального материала и безупречную постобработку, которая подчеркнет художественную ценность вашего проекта.