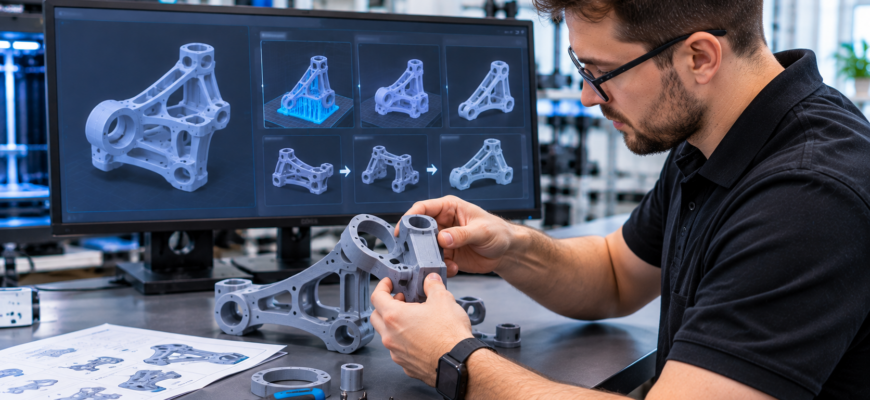
Создание функционального прототипа инженерного узла — это многоступенчатый процесс, в котором аддитивные технологии занимают центральное место. Современная 3д печать прототипов позволяет в кратчайшие сроки превратить цифровую CAD-модель в физическое изделие, готовое к испытаниям, сборке и даже использованию в реальных механизмах. Однако между сырым STL-файлом и работающим узлом лежит путь, полный инженерных решений: от анализа геометрии по принципам DfAM до выбора технологии, настройки слайсера, постобработки и финальной сборки. В этом подробном руководстве мы пошагово разберем весь цикл создания сложного инженерного прототипа — от идеи до работающего механизма, и расскажем, как избежать типичных ошибок на каждом этапе.
Что такое сложный инженерный прототип и чем он отличается от декоративной модели
Сложный инженерный прототип — это не просто визуальный макет. Это функциональное изделие, которое должно:
- Выдерживать механические нагрузки (статические, динамические, ударные).
- Соответствовать строгим размерным допускам (обычно ±0.1–0.3 мм).
- Иметь подвижные узлы: шарниры, направляющие, резьбовые соединения, посадочные места под подшипники.
- Работать в определенных температурных и химических условиях.
- Собираться из нескольких компонентов без дополнительной доработки «напильником».
В отличие от декоративных фигурок или визуальных макетов, где важна только внешняя геометрия, здесь на первый план выходят механические свойства материала, точность размеров и качество межслойной адгезии. Именно поэтому 3д печать прототипов такого уровня требует профессионального подхода и глубокого понимания физики аддитивного производства.
Этап 1: Подготовка CAD-модели по принципам DfAM
Прежде чем запускать печать на 3д принтере, модель необходимо адаптировать под технологические ограничения аддитивного производства. Этот процесс называется DfAM (Design for Additive Manufacturing) и включает несколько критически важных операций.
Анализ и ремонт геометрии
Исходный CAD-файл часто содержит ошибки: незамкнутые поверхности, пересекающиеся нормали, «висящие» полигоны. Перед экспортом в STL модель необходимо проверить и «залечить» в специализированном софте (Netfabb, Meshmixer, Materialise Magics). Неполная геометрия приведет к ошибкам слайсера и браку на этапе печати.
Оптимизация толщины стенок
Минимальная толщина стенки зависит от выбранной технологии. Для FDM-печати рекомендуется не менее 1.2 мм (3 диаметра сопла 0.4 мм), для SLA — от 0.3 мм, для SLS — от 0.5 мм. Слишком тонкие элементы либо не напечатаются, либо окажутся хрупкими.
Учет анизотропии прочности
При FDM-печати деталь weakest по оси Z — межслойная адгезия составляет лишь 60–80% от прочности в плоскости XY. Если прототип будет работать на изгиб или растяжение, его необходимо ориентировать так, чтобы основные нагрузки действовали вдоль слоев. В некоторых случаях целесообразно проектировать модель составной — из нескольких частей, которые печатаются в оптимальной ориентации и затем склеиваются или соединяются механически.
Добавление технологических элементов
Для сборки сложного прототипа в модель заранее закладываются:
- Посадочные отверстия под винты, болты, штифты.
- Пазы и выступы для точной стыковки частей (например, шип-паз или ласточкин хвост).
- Технологические зазоры для подвижных соединений (0.2–0.4 мм на сторону).
- Места под установку закладных деталей (гайки, подшипники, магниты).
Этап 2: Выбор технологии и материала
Правильный выбор технологии и материала определяет 70% успеха всего проекта. Рассмотрим, какие методы аддитивного производства лучше всего подходят для инженерных прототипов.
| Технология | Лучшие материалы | Точность размеров | Прочность | Лучшее применение |
|---|---|---|---|---|
| FDM/FFF | PLA, PETG, ABS, нейлон (PA), поликарбонат (PC), композиты (CF, GF) | ±0.2–0.5 мм | Высокая (особенно у PA, PC, композитов) | Функциональные прототипы, корпуса, нагруженные узлы, крупногабаритные детали |
| SLA/DLP | Стандартные, инженерные, высокотемпературные, гибкие фотополимеры | ±0.05–0.15 мм | Умеренная (хрупкость стандартных смол) | Точные механизмы, мастер-модели, детали с мелкой геометрией, стоматология |
| SLS | Полиамид PA12, PA11, композиты с алюминием/стеклом | ±0.1–0.3 мм | Очень высокая, изотропная | Сложные механизмы с внутренними полостями, шарниры, защелки, серийные прототипы |
| MJF | PA12, PA11, TPU | ±0.1–0.2 мм | Очень высокая, однородная | Функциональные прототипы, мелкосерийное производство, сложные сборки |
Для большинства инженерных задач оптимальным балансом цены, прочности и скорости является FDM-печать инженерными пластиками. Если же критически важна точность размеров и сложная внутренняя геометрия, выбирают SLA или SLS.
Этап 3: Настройка слайсера для инженерной задачи
Когда осуществляется 3д печать деталей для функциональных прототипов, стандартные профили слайсера «Draft» или «Standard» не подходят. Необходимо настроить параметры под конкретную задачу.
Ключевые параметры для FDM-печати
- Высота слоя: 0.12–0.2 мм для точных деталей, 0.2–0.28 мм для крупногабаритных корпусов.
- Количество периметров: 4–6 для нагруженных деталей (прочность определяется именно стенками, а не заполнением).
- Заполнение: 20–40% для большинства задач, паттерн Gyroid или Cubic для равной прочности во всех направлениях.
- Температура сопла: Максимально допустимая для конкретного материала (улучшает межслойную адгезию).
- Скорость печати: 30–50 мм/с для внешних стенок, 50–70 мм/с для заполнения.
- Обдув: Минимальный (0–20%) для инженерных пластиков (ABS, нейлон, PC), максимальный (100%) для PLA и PETG.
Оптимизация ориентации и поддержек
Ориентация детали на столе критически влияет на прочность и время печати. Используйте Tree-поддержки для минимизации расхода материала и упрощения постобработки. Прячьте следы поддержек в невидимых зонах или на технических поверхностях.
Этап 4: Печать и контроль качества
Процесс печати инженерного прототипа требует постоянного контроля. Вот ключевые точки проверки:
- Первые 5–10 слоев: Убедитесь в надежной адгезии к столу, отсутствии сдвига или отрыва.
- Середна печати: Проверьте отсутствие стрингинга, недоэкструзии или расслоения.
- Завершение: Дождитесь полного остывания детали на столе (особенно важно для ABS, нейлона, PC), чтобы избежать коробления от термических напряжений.
После извлечения детали проведите визуальный осмотр и измерение критических размеров штангенциркулем или микрометром. Отклонения более ±0.3 мм обычно требуют корректировки настроек слайсера или переделки детали.
Этап 5: Постобработка
Постобработка — обязательный этап для сложных инженерных прототипов. Она включает:
- Удаление поддержек: Аккуратно, с использованием кусачек, надфилей и абразивных губок.
- Шлифовка: Для достижения гладкой поверхности и точных размеров посадочных мест.
- Нарезание резьбы: Если в модели предусмотрены резьбовые отверстия, лучше нарезать их метчиком, а не печатать напрямую.
- Химическое сглаживание: Для ABS — парами ацетона, для PLA/PETG — специализированными составами.
- Отжиг: Термическая обработка для снятия внутренних напряжений и повышения прочности (особенно для нейлона и PC).
Этап 6: Сборка и тестирование
Финальный этап — сборка прототипа из напечатанных компонентов и других деталей (винты, подшипники, пружины, электроника). При сборке важно:
- Использовать правильные клеи для пластика (цианоакрилат для PLA/PETG, эпоксидный для ABS/нейлона, специализированные для фотополимеров).
- Не перетягивать винты в пластиковых отверстиях — используйте металлические резьбовые вставки (heat-set inserts) для ответственных соединений.
- Провести тестирование в условиях, максимально приближенных к реальным: нагрузить механизм, проверить подвижность узлов, оценить нагрев при работе.
Типичные ошибки и способы их решения
Даже при соблюдении всех этапов могут возникать проблемы. Ниже приведена таблица для быстрой диагностики.
| Проблема | Причина | Решение |
|---|---|---|
| Детали не стыкуются | Не учтена усадка материала или погрешность принтера | Закладывать зазоры 0.2–0.3 мм, проводить калибровку flow rate и экструзии |
| Прототип ломается при сборке | Слишком мало периметров, неправильная ориентация, влажный филамент | Увеличить периметры до 5–6, переориентировать деталь, высушить пластик |
| Резьба срывается | Печать резьбы напрямую без учета прочности | Использовать heat-set inserts или печать отверстие под нарезку метчиком |
| Подвижные узлы заклинивает | Недостаточный зазор, шероховатость поверхности | Увеличить зазор до 0.3–0.4 мм, отшлифовать или химически сгладить поверхности |
| Коробление крупных деталей | Термические напряжения, отсутствие камеры | Использовать закрытую термокамеру, отжиг после печати, brim для адгезии |
Когда стоит доверить создание прототипа профессионалам
Создание сложного инженерного прототипа требует не только мощного оборудования, но и глубокой экспертизы в CAD-моделировании, выборе материалов, настройке слайсера и постобработке. Для ответственных проектов, где цена ошибки — срыв сроков запуска продукта или финансовые потери, самостоятельная работа может оказаться неоправданно рискованной.
Профессиональная 3д печать на заказ в специализированной студии включает:
- Инженерный анализ вашей CAD-модели и рекомендации по оптимизации под DfAM.
- Подбор оптимальной технологии и материала под конкретные условия эксплуатации.
- Печать на промышленном оборудовании с контролем качества на каждом этапе.
- Постобработку, нарезание резьбы, установку закладных деталей.
- Помощь в сборке и тестировании прототипа.
Создание сложных инженерных прототипов методом аддитивного производства — это синтез инженерного мышления, технологической дисциплины и практического опыта. Пошаговое следование принципам DfAM, правильный выбор технологии и материала, тонкая настройка слайсера и грамотная постобработка позволяют получать функциональные изделия, способные выдерживать реальные эксплуатационные нагрузки. Однако 3д печать прототипов такого уровня требует специализированного оборудования и глубокой экспертизы, которые есть не у каждой компании.
Если вы не хотите самостоятельно разбираться в тонкостях подготовки CAD-моделей, подборе инженерных пластиков, настройке слайсера и рисковать получением брака на ответственных деталях, компания «Фабрика братьев Просвирниных» всегда готова прийти на помощь. Мы можем помочь с 3D-печатью и изготовлением деталей на заказ, гарантируя профессиональную инженерную подготовку вашего проекта, использование проверенных материалов и безупречное качество каждого прототипа, готового к сборке и испытаниям.
Рассчитать заказ