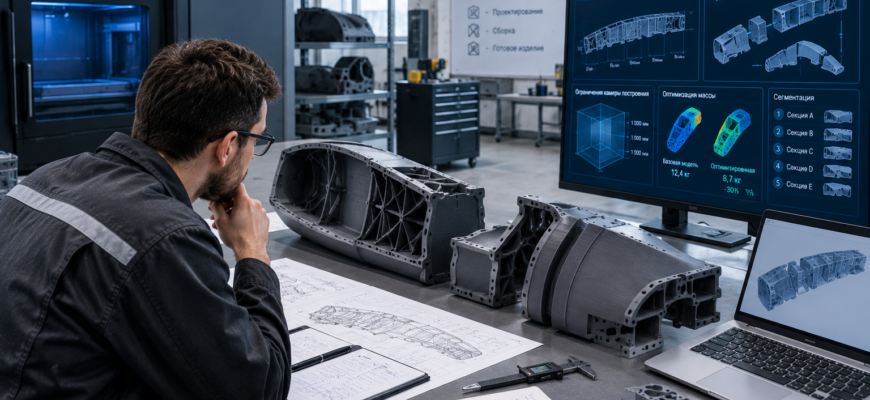
Аддитивное производство открывает возможности для создания сложной геометрии, но физические параметры оборудования и материалов накладывают объективные ограничения. Поэтому 3д печать на заказ требует глубокого понимания взаимосвязи между габаритами детали, её массой и реализуемой конфигурацией. «За двенадцать лет работы с промышленными заказами я убедился: 75% проблем при масштабировании проектов возникают из-за игнорирования технологических лимитов принтера и физики материалов», — делится Алексей, главный инженер производственного центра. Например, деталь длиной 400 мм может провиснуть в центре при печати без поддержек, тогда как модульное разделение на сегменты решает проблему без потери прочности. Кроме того, масса крупной детали влияет на адгезию первого слоя и риск отрыва от платформы. Таким образом, проектирование с учётом ограничений превращается в многофакторную инженерно-технологическую задачу. В результате заказчик получает деталь, которая печатается стабильно, собирается без подгонки и выдерживает эксплуатационные нагрузки.
Почему ограничения размера, массы и конфигурации критичны для аддитивного производства
Каждая технология 3D-печати имеет фиксированную область построения, определяемую механикой принтера. «Превышение габаритов платформы на 10 мм делает печать невозможной без модульного разделения», — отмечает эксперт. Поэтому крупные детали требуют предварительного анализа на сегментацию и сборку. Например, корпус размером 500×300×200 мм для FDM-принтера с областью 300×300×400 мм необходимо разделить на 2–3 модуля с точными стыками. Кроме того, масса детали влияет на силу адгезии к платформе: тяжёлые объекты (>2 кг) могут оторваться при печати без подогреваемого стола или специального клея. Следовательно, 3д печать на заказ нуждается в превентивной оптимизации геометрии под параметры оборудования.
Конфигурация детали определяет необходимость поддержек и качество поверхности. «Нависания свыше 45° требуют поддержек, которые оставляют следы и усложняют постобработку», — предупреждает технолог. Поэтому сложные внутренние полости, отрицательные углы и тонкостенные элементы проектируют с учётом возможностей удаления поддержек. Например, закрытый канал без дренажного отверстия невозможно очистить от остатков поддержек или порошка. Кроме того, высокое соотношение сторон (длина/толщина >10:1) создаёт риск провисания при печати. Таким образом, изготовление деталей со сложной конфигурацией требует баланса между дизайном и технологичностью. В результате объект сохраняет авторский замысел без компромиссов в качестве.
Ключевые факторы, определяющие ограничения размера и массы
Область построения и механика принтера
«Габариты платформы — жёсткий лимит, который нельзя обойти программно», — поясняет Алексей. Поэтому максимальные размеры детали определяются техническими характеристиками оборудования. Например, промышленный FDM-принтер с областью 500×500×500 мм позволяет печатать крупные корпуса, тогда как настольная модель ограничена 220×220×250 мм. Кроме того, жёсткость рамы и точность направляющих влияют на качество печати крупных объектов: провисание каретки на длинных перемещениях создаёт геометрические искажения. Следовательно, 3д печать на заказ начинается с выбора оборудования под габариты задачи.
Масса детали и адгезия к платформе
«Сила сцепления первого слоя ограничена — тяжёлая деталь может оторваться в процессе печати», — отмечает специалист. Поэтому для объектов массой >1,5 кг рекомендуют подогреваемый стол, специальный клей или перфорированную платформу. Например, печать ABS-корпуса весом 2,2 кг без подогрева стола приводит к отрыву на 30-м слое. Кроме того, распределение массы по площади основания улучшает стабильность: деталь с широкой базой печатается надёжнее узкой высокой конструкции. Таким образом, управление массой становится частью проектирования. В итоге крупный объект сохраняет геометрию без деформаций.
Термическая усадка и внутренние напряжения
«Крупные детали из ABS или поликарбоната склонны к короблению из-за неравномерного остывания», — предупреждает эксперт. Поэтому закрытая камера и изотермический режим снижают риск деформации. Например, панель размером 400×300 мм из ABS может изогнуться на 2–3 мм при печати в открытой среде. Кроме того, термоотжиг после печати снимает остаточные напряжения, но требует компенсации усадки в CAD. Таким образом, 3д печать на заказ адаптируется под термическое поведение материала. В результате крупногабаритная деталь сохраняет проектные размеры после полного цикла.
Сравнительная таблица
| Материал | Макс. размер детали*, мм | Рекоменд. масса, кг | Усадка, % | Темп. стола, °C | Особенности для крупных деталей | Цена за г, ₽ |
|---|---|---|---|---|---|---|
| PLA | До 500×500×500 | <2,0 | 0,2–0,4 | 50–60 | Низкая усадка, но хрупкость при больших габаритах | 8–12 |
| ABS | До 400×400×400 | <1,5 | 0,6–0,9 | 90–110 | Требует закрытой камеры, склонен к короблению | 12–16 |
| PETG | До 500×500×500 | <2,5 | 0,3–0,5 | 70–80 | Баланс прочности и низкой усадки, универсален | 14–18 |
| ASA | До 400×400×400 | <1,5 | 0,5–0,7 | 90–100 | УФ-стойкость, но требует закрытой камеры как ABS | 16–22 |
| Нейлон PA6/PA12 | До 350×350×350 | <1,2 | 1,2–1,8 | 80–100 | Высокая усадка, требует точной компенсации в CAD | 25–35 |
| Поликарбонат PC | До 300×300×300 | <1,0 | 0,6–0,8 | 100–120 | Высокая температура печати, склонен к напряжениям | 35–50 |
| Композиты CF/GF | До 400×400×400 | <1,5 | 0,4–0,7 | 80–110 | Усиленная жёсткость, но абразивность требует износоустойчивого сопла | 45–75 |
Каждый материал имеет уникальные ограничения по размеру и массе. «Мы подбираем филамент не только под визуал, но и под габариты задачи», — подчёркивает Алексей. Например, PETG идеален для крупных корпусов благодаря балансу низкой усадки и прочности, тогда как поликарбонат требует осторожности из-за высоких температур и напряжений. Кроме того, композитные наполнители усиливают жёсткость крупных конструкций, но увеличивают износ оборудования. Таким образом, 3д печать на заказ оптимизирует надёжность через осознанный выбор сырья. В результате уникальность достигается без компромиссов в технологичности.
Конфигурационные ограничения: нависания, полости, тонкие стенки
Нависающие элементы и необходимость поддержек
«Углы свыше 45° требуют поддержек, которые оставляют следы и усложняют постобработку», — отмечает технолог. Поэтому сложные конфигурации проектируют с минимизацией нависаний или с размещением поддержек в невидимых зонах. Например, органическая скульптура с множеством свисающих элементов печатается с древовидными поддержками для минимизации контакта. Кроме того, растворимые поддержки (PVA, BVOH) упрощают удаление, но требуют двухэкструдерной печати и увеличивают время. Следовательно, 3д печать на заказ адаптируется под эстетику и функциональность одновременно.
Внутренние полости и доступ для очистки
«Закрытые объёмы без дренажных отверстий невозможно очистить от поддержек или порошка», — предупреждает эксперт. Поэтому модели с внутренними каналами предусматривают технологические отверстия диаметром от 3–5 мм. Например, полый корпус с лабиринтной структурой печатается со съёмными крышками или дренажными каналами для удаления остатков. Кроме того, SLS-печать позволяет создавать замкнутые полости без поддержек, но требует просеивания порошка после печати. Таким образом, проектирование внутренних структур нуждается в планировании постобработки. В итоге деталь получается функциональной без скрытых дефектов.
Тонкие стенки и высокое соотношение сторон
«Стенки тоньше 0,8 мм для FDM нестабильны при печати и склонны к провисанию», — делится специалист. Поэтому минимальная толщина определяется технологией и материалом. Например, PETG позволяет печатать стенки от 1,0 мм, тогда как PLA требует 1,2 мм для стабильности. Кроме того, высокое соотношение длины к толщине (>10:1) создаёт риск прогиба при печати без дополнительных рёбер жёсткости. Таким образом, 3д печать на заказ требует усиления тонкостенных элементов. В результате объект сохраняет геометрию без деформаций.
Кейсы из практики: как мы преодолевали ограничения габаритов и конфигурации
Кейс 1: крупногабаритный корпус 500×300×200 мм
«Заказчик запросил цельный корпус для промышленного оборудования», — рассказывает Алексей. Поэтому провели аудит: габариты превышали область построения доступного принтера на 20%. Решение: модульное разделение на 3 сегмента с точными стыками (зазор 0,25 мм), компенсация усадки 0,7% в CAD, печать из PETG с 6 периметрами для прочности стыков. В результате 3д печать на заказ обеспечила сборку без подгонки, корпус прошёл нагрузочные тесты без деформаций.
Кейс 2: деталь с закрытой внутренней полостью
«Нужно было напечатать полый узел с лабиринтным каналом для охлаждения», — отмечает технолог. Поэтому выявили проблему: отсутствие доступа для удаления поддержек делало очистку невозможной. Решение: добавление двух дренажных отверстий диаметром 4 мм в незаметных зонах, использование растворимых поддержек PVA, печать с горизонтальной ориентацией канала. В итоге изготовление деталей обеспечило проходимость канала, узел прошёл тест на герметичность.
Кейс 3: тонкостенная конструкция с высоким соотношением сторон
«Панель 300×50×2 мм провисала в центре при печати», — делится эксперт. Поэтому изучили конфигурацию: соотношение длины к толщине 15:1 превышало рекомендованное 10:1. Решение: добавление скрытых рёбер жёсткости каждые 50 мм, увеличение периметров до 5, печать с горизонтальной ориентацией для максимизации прочности вдоль слоёв. В результате 3д печать деталей обеспечила плоскостность панели в допуске ±0,3 мм, конструкция выдержала монтажные нагрузки.
Сравнение технологий: ограничения размера и конфигурации в FDM, SLA, SLS и литье
FDM (экструзионная печать)
Преимущества: низкая стоимость, широкий выбор материалов, возможность печати крупных деталей (до 500×500×500 мм на промышленных принтерах). Недостатки: заметная слоистость, необходимость поддержек для нависаний, анизотропия прочности. Сценарий выбора: крупногабаритные корпуса, функциональные прототипы, модульные конструкции с постобработкой.
SLA/DLP (фотополимерная печать)
Преимущества: микронная точность, гладкая поверхность, высокая детализация. Недостатки: ограниченная область построения (обычно до 200×200×300 мм), хрупкость крупных форм, необходимость поддержек. Сценарий выбора: прецизионные мелкие детали, ювелирные прототипы, оптические элементы с высокими требованиями к поверхности.
SLS (лазерное спекание)
Преимущества: отсутствие поддержек, истинная изотропность, возможность создания замкнутых полостей, область до 300×300×300 мм. Недостатки: шероховатая поверхность, дорогое оборудование, долгий цикл остывания. Сценарий выбора: функциональные детали сложной конфигурации, внутренние каналы, мелкосерийное производство с сертификацией.
Традиционные методы (фрезеровка, литьё)
Преимущества: неограниченные габариты (в пределах оборудования), монолитная структура, промышленные допуски. Недостатки: высокая стоимость оснастки, сложность внутренних полостей, долгий цикл подготовки. Сценарий выбора: серийное производство крупногабаритных деталей, критичные узлы с жёсткими требованиями к надёжности.
FAQ: частые вопросы по ограничениям размера и конфигурации
Какой максимальный размер детали можно напечатать?
Для FDM — до 500×500×500 мм на промышленном оборудовании. Поэтому 3д печать на заказ для крупных объектов требует модульного разделения или выбора соответствующего принтера.
Можно ли печатать детали с закрытыми полостями?
Да, при наличии дренажных отверстий от 3–5 мм для удаления поддержек. Кроме того, SLS позволяет создавать замкнутые объёмы без поддержек.
Как избежать провисания тонких стенок?
Добавляйте рёбра жёсткости при соотношении длины к толщине >10:1 и ориентируйте деталь горизонтально. Поэтому 3д печать деталей требует превентивного усиления конструкции.
Нужна ли компенсация усадки для крупных деталей?
Да, крупные объекты усаживаются сильнее из-за неравномерного остывания. Поэтому 3д печать на заказ закладывает 0,3–1,8% в CAD в зависимости от материала и габаритов.
Ограничения по размеру, массе и конфигурации — объективные параметры аддитивного производства, которые требуют учёта на этапе проектирования. «Понимание технологических лимитов — это не ограничение, а инструмент для надёжной реализации», — резюмирует Алексей. Поэтому модульное разделение, компенсация усадки и оптимизация конфигурации критичны для успеха. Например, превентивный аудит геометрии исключает перепечатки ещё до запуска производства. Кроме того, правильный выбор материала и ориентации сохраняет проектные характеристики крупных объектов. Таким образом, 3д печать на заказ становится надёжным инструментом для создания деталей любых габаритов и конфигураций. В результате заказчик получает объект, который печатается стабильно, собирается без подгонки и выдерживает эксплуатационные нагрузки.
Нужны детали с учётом ограничений размера и конфигурации для вашего проекта?
Опишите задачу или пришлите 3D-модель — специалисты «Фабрики братьев Просвирниных» проведут аудит габаритов, оптимизируют конфигурацию и обеспечат стабильную печать даже для крупных и сложных объектов. 3д печать на заказ с профессиональной поддержкой — от анализа ограничений до готовой детали с подтверждённым качеством.
Рассчитать заказ