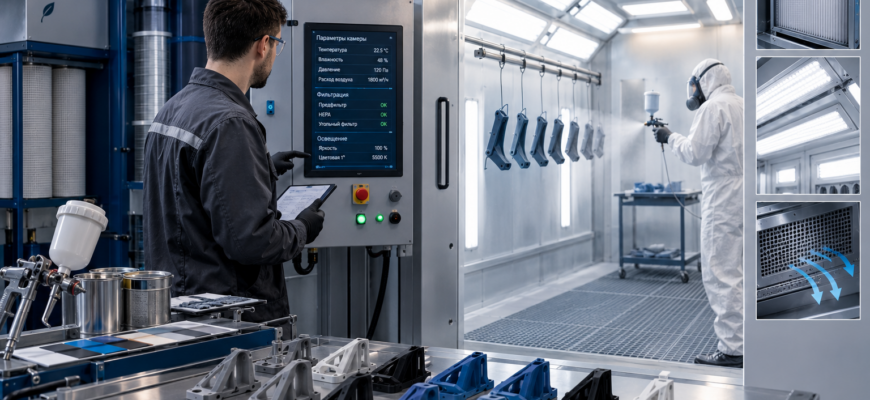
Качество финишного покрытия определяет восприятие 3D-печатной детали не меньше, чем точность геометрии. Поэтому 3д печать на заказ для мелкосерийного производства требует профессиональной организации покрасочного процесса. «За десять лет работы с постобработкой аддитивных изделий я убедился: правильно настроенная покрасочная камера снижает процент брака на 60% и ускоряет цикл финиша в 2–3 раза», — делится Дмитрий, руководитель цеха постобработки производственного центра. Например, равномерный ламинарный поток воздуха предотвращает оседание пыли на влажную краску, тогда как недостаточная вытяжка создаёт туман из аэрозоля, оседающий на соседних деталях. Кроме того, контроль температуры и влажности в камере обеспечивает стабильную вязкость лакокрасочных материалов и предсказуемое время высыхания. Таким образом, настройка покрасочной зоны превращается в многофакторную инженерно-технологическую задачу. В результате предприятие получает детали с равномерным покрытием, без подтёков, кратеров и посторонних включений.
Почему покрасочная камера критична для качества мелкосерийной 3D-печати
Аддитивное производство часто оставляет на поверхности микрорельеф, поры и следы поддержек, которые требуют тщательной подготовки перед покраской. Поэтому даже идеально напечатанная деталь может выглядеть непрофессионально без правильной финишной обработки. «Пыль, ворс и аэрозольный туман — главные враги равномерного покрытия», — отмечает эксперт. Например, частицы размером 10–50 микрон, невидимые глазу, создают кратеры и шероховатости на глянцевом лаке. Кроме того, недостаточная вентиляция приводит к накоплению паров растворителей, что ухудшает адгезию и создаёт риски для здоровья оператора. Следовательно, 3д печать на заказ нуждается в регламентированной покрасочной зоне с контролируемой средой. Именно системный подход к организации камеры предотвращает скрытые дефекты, проявляющиеся только после отверждения покрытия.
Мелкосерийное производство требует гибкости и повторяемости одновременно. «Партия из 20 деталей должна выглядеть так же, как первая, но при этом допускать кастомизацию цвета», — подчёркивает технолог. Поэтому покрасочная камера должна обеспечивать стабильные параметры: скорость воздушного потока 0,3–0,5 м/с, температуру 20–25°C, влажность 40–60% RH. Например, отклонение влажности на 10% меняет время испарения растворителя, что ведёт к подтёкам или «апельсиновой корке». Кроме того, правильная фильтрация на входе и выходе предотвращает перекрёстное загрязнение между разными цветами. Таким образом, организация покрасочного процесса адаптируется под задачи мелкосерийного выпуска. В результате предприятие получает предсказуемое качество без перерасхода материалов и времени.
Ключевые компоненты покрасочной камеры: от вентиляции до безопасности
Система вентиляции и воздушный поток
«Ламинарный поток — основа равномерного покрытия», — поясняет Дмитрий. Поэтому воздух должен поступать сверху или сзади, проходить через рабочую зону и удаляться через фильтры внизу или с противоположной стороны. Например, скорость потока 0,3–0,5 м/с уносит аэрозольный туман, не давая ему осесть на деталь. Кроме того, реверсивная вытяжка предотвращает завихрения в углах камеры. Следовательно, 3д печать на заказ получает стабильную среду для нанесения покрытия. В то же время баланс притока и оттока исключает разрежение, которое может засасывать пыль извне.
Фильтрация: входная и выходная
«Пыль на входе — дефекты на выходе», — предупреждает специалист. Поэтому входные фильтры класса G4–F7 задерживают частицы до 1–10 микрон, а выходные угольные фильтры улавливают пары растворителей. Например, многоступенчатая система (предфильтр → HEPA → уголь) обеспечивает чистоту воздуха на уровне ISO Class 8. Кроме того, своевременная замена фильтров предотвращает падение производительности вентиляторов. Таким образом, изготовление деталей с покраской проходит в контролируемой среде. В результате покрытие получается равномерным, без посторонних включений.
Освещение и контроль качества
«Правильный свет выявляет дефекты до отверждения», — отмечает эксперт. Поэтому светодиодные панели с цветовой температурой 5000–6500K и индексом цветопередачи Ra>90 обеспечивают точную визуальную оценку. Например, боковая подсветка под углом 30–45° выявляет подтёки, кратеры и неравномерность толщины. Кроме того, возможность быстрого переключения между белым и цветным светом помогает контролировать соответствие оттенка. Следовательно, 3д печать на заказ получает инструмент для превентивного контроля. В итоге брак отсекается на ранней стадии, до финального отверждения.
Сравнительная таблица
| Компонент камеры | Параметры настройки | Оптимальные значения | Частота контроля | Влияние на качество | Стоимость, ₽ |
|---|---|---|---|---|---|
| Вентиляция (приток/вытяжка) | Скорость потока, баланс давления | 0,3–0,5 м/с, нейтральное давление | Ежедневно | Удаление аэрозоля, предотвращение оседания пыли | 30 000–80 000 |
| Входные фильтры | Класс фильтрации, площадь | G4–F7, замена при ΔP >250 Па | Еженедельно / по датчику | Защита от пыли и ворса на входе | 2 000–8 000/комплект |
| Выходные фильтры (уголь) | Ёмкость по парам, сопротивление | Замена при насыщении или раз в 3–6 мес. | Ежемесячно | Улавливание растворителей, безопасность оператора | 5 000–15 000/комплект |
| Освещение | Цветовая температура, Ra, равномерность | 5000–6500K, Ra>90, <10% неравномерность | Ежеквартально | Визуальный контроль дефектов и цвета | 10 000–30 000 |
| Контроль T/RH | Температура, влажность, логгер | 20–25°C, 40–60% RH, точность ±1°C/±5% | Непрерывно | Стабильная вязкость краски, предсказуемое высыхание | 5 000–20 000 |
| Заземление и безопасность | Сопротивление контура, искробезопасность | <4 Ом, взрывозащищённые компоненты | Ежемесячно | Предотвращение возгорания паров растворителей | 15 000–40 000 |
Каждый компонент влияет на итоговое качество покрытия. «Мы ведём журнал параметров: скорость потока, замена фильтров, температура, результат», — добавляет Дмитрий. Например, падение скорости воздуха ниже 0,2 м/с приводит к оседанию аэрозоля, тогда как превышение 0,7 м/с создаёт завихрения и неравномерное нанесение. Следовательно, 3д печать на заказ начинается с контроля всех параметров покрасочной зоны. Именно системный подход предотвращает брак, связанный с организацией процесса.
Кейсы из практики: как настройка камеры устранила дефекты покраски
Кейс 1: кратеры и «апельсиновая корка» на глянцевом покрытии
«Заказчик получил партию корпусов из ABS с неравномерной текстурой лака», — рассказывает Дмитрий. Поэтому провели диагностику: влажность в камере составляла 75% вместо рекомендованных 50%, что замедлило испарение растворителя. Кроме того, входные фильтры не менялись 2 месяца, и пыль проникала в рабочую зону. Решение: установка осушителя воздуха, замена фильтров G4→F7, калибровка скорости потока до 0,4 м/с. В результате 3д печать на заказ обеспечила равномерное глянцевое покрытие, партия прошла приёмку без нареканий.
Кейс 2: перекрёстное загрязнение цветов при мелкосерийном выпуске
«При смене цвета с чёрного на белый появлялся серый оттенок на первых деталях», — отмечает технолог. Поэтому выявили причину: недостаточная продувка камеры между циклами и отсутствие локальной вытяжки у пистолета. Решение: установка дополнительной точечной вытяжки, регламент продувки камеры 5 минут между цветами, использование быстросъёмных фильтров. В итоге изготовление деталей с покраской обеспечило чистоту цвета с первой детали, время переналадки сократилось на 40%.
Кейс 3: подтёки на вертикальных поверхностях
«Крупные детали из PETG давали подтёки на вертикальных гранях, хотя горизонтальные были идеальны», — делится эксперт. Поэтому изучили параметры: скорость потока 0,7 м/с создавала завихрения у краёв, а вязкость краски не корректировалась под температуру. Решение: снижение скорости до 0,35 м/с, добавление разбавителя 5–10% для вертикальных поверхностей, тестовое нанесение на калибровочную панель. В результате 3д печать деталей обеспечила равномерное покрытие на всех ориентациях, процент брака снизился с 18% до 3%.
Сравнение решений: покрасочная камера vs альтернативы для финиша
Стационарная покрасочная камера с ламинарным потоком
Преимущества: стабильные параметры, высокая повторяемость, безопасность оператора, возможность работы с разными типами красок. Недостатки: высокая начальная стоимость, требование к помещению, регулярное обслуживание фильтров. Сценарий выбора: мелкосерийное производство 20–200 шт., требования к премиальному финишу, работа с несколькими цветами.
Мобильный покрасочный бокс / палатка
Преимущества: низкая стоимость, мобильность, быстрая установка, подходит для разовых проектов. Недостатки: ограниченная стабильность параметров, риск перекрёстного загрязнения, меньшая безопасность. Сценарий выбора: прототипы, разовые заказы, тестирование цветов перед запуском серии, бюджетные проекты.
Ручная покраска в общей мастерской
Преимущества: нулевые инвестиции в оборудование, гибкость, подходит для единичных изделий. Недостатки: высокий процент брака, риски для здоровья, невозможность контроля среды. Сценарий выбора: единичные прототипы, визуальные макеты, проекты без требований к качеству покрытия.
Аутсорсинг покраски
Преимущества: доступ к профессиональному оборудованию без CAPEX, экспертиза технологов, масштабируемость. Недостатки: меньший контроль процесса, логистические задержки, зависимость от подрядчика. Сценарий выбора: пиковые нагрузки, сложные технологии покраски, тестирование спроса перед инвестициями в собственную камеру.
FAQ: частые вопросы по настройке покрасочных камер
Какая скорость воздушного потока оптимальна?
0,3–0,5 м/с для ламинарного потока. Поэтому 3д печать на заказ требует калибровки вентиляции под размер камеры и тип краски.
Как часто менять фильтры?
Входные G4–F7 — при падении давления >250 Па или раз в 1–2 недели, угольные — при насыщении или раз в 3–6 месяцев. Кроме того, ведение журнала замены предотвращает внезапное падение качества.
Можно ли красить разные цвета в одной камере без перекрёстного загрязнения?
Да, при регламенте продувки 5–10 минут между цветами и использовании быстросъёмных фильтров. Поэтому 3д печать деталей с кастомизацией цвета остаётся рентабельной.
Нужна ли специальная подготовка поверхности перед покраской FDM-деталей?
Да, шлифовка 400→2000 грит и грунт улучшают адгезию и скрывают слоистость. Таким образом, 3д печать на заказ включает базовую подготовку в стоимость премиум-покраски.
Вывод
Настройка покрасочной камеры для мелкосерийного производства требует системного подхода к вентиляции, фильтрации и контролю параметров. «Качество финиша определяется средой, а не только мастерством оператора», — резюмирует Дмитрий. Поэтому ламинарный поток, многоступенчатая фильтрация и стабильные T/RH критичны для успеха. Например, тестовые нанесения исключают массовый брак ещё до запуска серии. Кроме того, правильная подготовка модели и контроль процесса сохраняют равномерность покрытия. Таким образом, 3д печать на заказ становится надёжным инструментом для создания деталей с промышленным качеством финиша. В результате заказчик получает изделия с равномерным покрытием, без дефектов и с предсказуемым ресурсом эксплуатации.
Нужна профессиональная покраска для ваших 3D-деталей?
Опишите задачу или пришлите модель — специалисты «Фабрики братьев Просвирниных» обеспечат покраску в профессиональной камере с контролем параметров, подберут оптимальные материалы и гарантируют равномерное покрытие. 3д печать на заказ с экспертной поддержкой — от базовой печати до готового изделия с промышленным качеством финиша.
Рассчитать заказ