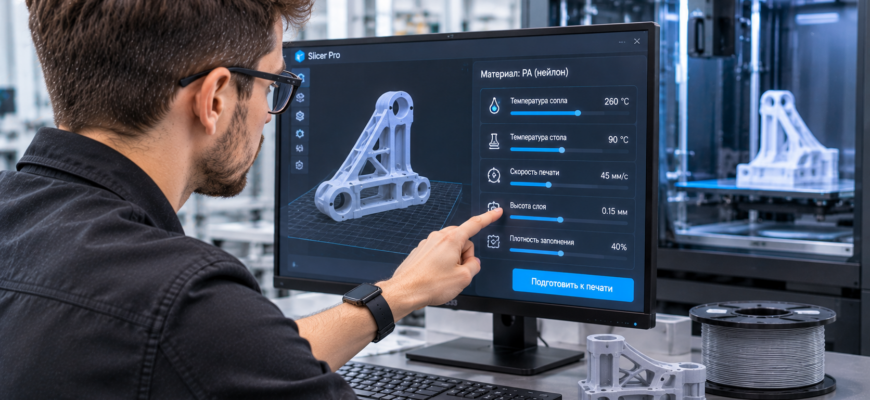
Нейлон (полиамид, PA) по праву считается одним из самых востребованных инженерных термопластов в аддитивном производстве. Он сочетает в себе выдающуюся ударную вязкость, высокую износостойкость, химическую инертность и способность выдерживать значительные механические нагрузки. Однако работа с этим материалом требует от оператора глубокого понимания физики полимеров. Печать полиамидом кардинально отличается от работы с привычными PLA или PETG: малейшее отклонение в температурном режиме или скорости экструзии может привести к расслоению, короблению или полному разрушению детали. В этом подробном руководстве мы разберем, как правильно настроить 3D-принтер для работы с нейлоном, чтобы получить функциональные детали промышленного качества без необходимости в сложной постобработке.
Почему нейлон так сложен в обработке: ключевые вызовы
Прежде чем переходить к конкретным цифрам в слайсере, необходимо понимать природу материала, с которым вы работаете. Нейлон обладает рядом характеристик, которые делают его одновременно и уникальным, и капризным:
- Экстремальная гигроскопичность: Полиамид впитывает влагу из воздуха с огромной скоростью. Вода, попавшая в экструдер, мгновенно закипает при температуре печати, вызывая вспенивание пластика, пористость структуры и катастрофическое падение межслойной адгезии.
- Высокая температура плавления и стеклования: Для перехода в вязкотекучее состояние нейлону требуется значительный нагрев, что создает высокую нагрузку на компоненты принтера.
- Сильная усадка при охлаждении: Как и ABS, полиамид подвержен термическим напряжениям. Если деталь остывает неравномерно, края загибаются вверх (эффект коробления или warping), а крупные модели могут треснуть посередине.
Именно поэтому профессиональная 3d печать деталей из нейлона всегда начинается не с нажатия кнопки «Печать», а с тщательной подготовки оборудования и материала.
Подготовка оборудования: обязательные требования
Стандартный открытый 3D-принтер начального уровня не подойдет для этой задачи. Для успешной работы с полиамидами необходимо убедиться, что ваше оборудование соответствует следующим критериям:
- Цельнометаллический хотэнд (All-Metal Hotend): Тефлоновая трубка (PTFE) внутри экструдера начинает деградировать и выделять токсичные газы при температурах выше 240–250 °C. Нейлон требует более высоких температур, поэтому термобарьер должен быть полностью металлическим.
- Закрытая термокамера: Наличие корпуса, поддерживающего температуру воздуха внутри на уровне 40–60 °C, критически важно для предотвращения резкого охлаждения нижних слоев и минимизации усадки.
- Мощный подогреваемый стол: Способность стола стабильно удерживать температуру 90–110 °C. В качестве адгезионного покрытия лучше всего использовать специальные клеи для 3D-печати (например, на основе ПВА или специализированные спреи), так как нейлон отлично прилипает к ним и легко снимается после остывания.
- Сушилка для филамента: Печать должна вестись либо из бобины, находящейся в активной сушилке прямо во время процесса, либо из материала, высушенного непосредственно перед запуском (4–6 часов при 80 °C).
Оптимальные температурные режимы для разных типов нейлона
Нейлон — это целое семейство материалов. Наиболее распространены PA6, PA12 и композиты на их основе (например, с добавлением углеволокна PA-CF или стеклоткани PA-GF). Каждый из них имеет свои нюансы, но базовые диапазоны температур выглядят следующим образом:
| Тип материала | Температура сопла (°C) | Температура стола (°C) | Температура камеры (°C) | Особенности |
|---|---|---|---|---|
| PA6 (Полиамид 6) | 250 – 270 | 90 – 100 | 40 – 50 | Высокая прочность, сильная усадка, требует идеальной адгезии |
| PA12 (Полиамид 12) | 240 – 260 | 90 – 100 | 40 – 50 | Меньшая усадка, выше химическая стойкость, чуть проще в печати |
| PA-CF (с углеволокном) | 260 – 280 | 90 – 110 | 50 – 60 | Требует сопла из закаленной стали или рубина, минимальная усадка |
| Гибкий нейлон (TPA) | 230 – 250 | 80 – 90 | 30 – 40 | Требует директ-экструдера, низкая скорость печати |
Важно: всегда начинайте с рекомендаций производителя филамента, указанных на упаковке, и проводите калибровочные тесты (температурную башню), так как разные добавки и пигменты могут сдвигать оптимальный диапазон на 5–10 градусов.
Настройка скорости печати: баланс между качеством и прочностью
Когда осуществляется печать полиамидом, скорость является не менее важным параметром, чем температура. Высокая скорость приводит к тому, что пластик не успевает прогреться в хотэнде, что вызывает недоэкструзию (under-extrusion) и резкое падение прочности по оси Z. Кроме того, быстрые движения увеличивают механические вибрации, что ухудшает качество поверхности.
Рекомендуемые параметры скорости для слайсера (например, Cura или PrusaSlicer):
- Первый слой: 15–20 мм/с. Медленная скорость обеспечивает максимальное время прижатия расплава к столу, что критически важно для предотвращения отрыва детали.
- Внешние периметры (стенки): 30–40 мм/с. Это обеспечивает гладкую поверхность и точное соблюдение размеров.
- Внутренние периметры и заполнение (infill): 40–60 мм/с. Здесь можно немного увеличить скорость, так как эти зоны не видны и не несут основной эстетической нагрузки, но важно не превышать возможности хотэнда по плавлению.
- Перемещения (Travel): 100–150 мм/с. Быстрые холостые перемещения помогают снизить образование стрингинга (паутины), который у нейлона выражен очень сильно из-за его текучести.
- Скорость вентиляторов обдува: 0–20%. Нейлон требует медленного и равномерного остывания. Включение обдува на полную мощность гарантированно приведет к расслоению модели. Используйте минимальный обдув только для нависающих элементов или мостов.
Решение распространенных проблем при печати нейлоном
Даже при соблюдении базовых настроек могут возникать специфические дефекты. Ниже приведена таблица для быстрой диагностики и устранения неполадок.
| Проблема | Вероятная причина | Решение |
|---|---|---|
| Расслоение слоев (хрупкость) | Влажный филамент или слишком низкая температура сопла | Высушить пластик (80°C, 4-6 часов), повысить температуру сопла на 5-10°C |
| Коробление и отрыв от стола | Сквозняк, низкая температура стола или камеры | Закрыть принтер, повысить температуру стола до 100°C, использовать адгезионный клей |
| Сильный стрингинг (паутина) | Избыточная температура или недостаточный ретракт | Снизить температуру на 5°C, увеличить расстояние ретракта (для директа 3-5 мм, для боудена 5-7 мм) |
| Недоэкструзия (пропуски слоев) | Слишком высокая скорость печати или засор сопла | Снизить скорость, проверить, не забилось ли сопло, увеличить поток (flow rate) на 2-5% |
| Шероховатая поверхность | Конденсат влаги на сопле или вибрации | Убедиться в сухости пластика, проверить натяжение ремней и затяжку винтов |
Постобработка: отжиг для максимальной прочности
Чтобы раскрыть потенциал материала на 100%, готовую деталь рекомендуется подвергнуть термической обработке (отжигу). Этот процесс снимает внутренние термические напряжения, накопленные в процессе послойного нанесения, и повышает степень кристалличности полимера.
Процедура отжига:
- Поместите напечатанную деталь в обычную духовку (не используемую для приготовления пищи!).
- Установите температуру на 10–15 °C ниже температуры стеклования конкретного типа нейлона (обычно это 140–160 °C для PA6/PA12).
- Выдерживайте деталь от 1 до 2 часов в зависимости от ее толщины.
- Выключите духовку и дайте детали остыть внутри вместе с ней до комнатной температуры. Резкое извлечение горячей детали приведет к ее деформации.
После отжига деталь становится значительно тверже, термостойче и менее склонной к впитыванию влаги, хотя и может немного уменьшиться в размерах (до 1-2%), что следует учитывать при проектировании.
Настройка температуры и скорости печати для нейлона — это поиск идеального баланса между текучестью расплава, адгезией слоев и контролем термических напряжений. Строгое соблюдение режима сушки филамента, использование закрытой камеры и вдумчивая калибровка слайсера позволяют превратить этот капризный материал в источник невероятно прочных и долговечных функциональных деталей. Печать полиамидом открывает двери в мир настоящего инженерного прототипирования и мелкосерийного производства.
Однако, если вы не хотите тратить время на подбор параметров, борьбу с влажностью, закупку дорогостоящих сушилок и риск получения брака, компания «Фабрика братьев Просвирниных» всегда готова прийти на помощь. Мы можем помочь с 3D-печатью и изготовлением деталей на заказ, гарантируя использование профессионального оборудования, строгий контроль влажности материалов и безупречное качество каждой детали, независимо от сложности вашей инженерной задачи.