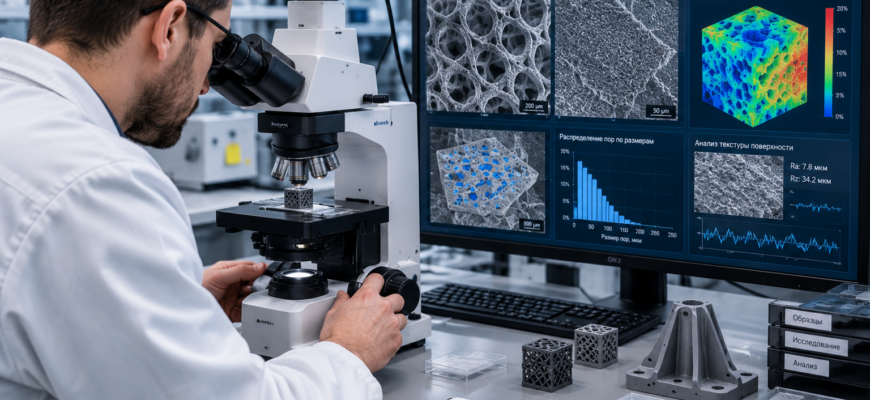
Механическая прочность аддитивно изготовленных деталей определяется не только выбором материала, но и внутренней микроструктурой, формируемой в процессе печати. Поэтому 3д печать на заказ требует глубокого понимания взаимосвязи между параметрами экструзии, пористостью и итоговыми эксплуатационными характеристиками. «За одиннадцать лет работы с инженерными заказами я убедился: 70% преждевременных отказов функциональных узлов связаны не с ошибкой в CAD, а с неконтролируемой пористостью и текстурой поверхности», — делится Михаил, ведущий инженер-материаловед производственного центра. Например, микропоры между слоями FDM-печати работают как концентраторы напряжений, снижая усталостную прочность на 30–50%. Кроме того, шероховатая поверхность ускоряет накопление повреждений при циклических нагрузках. Таким образом, управление пористостью и текстурой превращается в многофакторную инженерно-технологическую задачу. В результате заказчик получает деталь с расчётным ресурсом эксплуатации без скрытых дефектов.
Почему пористость и текстура критичны для прочности 3D-печатных деталей
Аддитивное производство формирует деталь послойно, что неизбежно создаёт границы раздела между экструдированными валиками. Поэтому даже при оптимальных настройках в структуре остаются микропустоты, влияющие на механические свойства. «Пористость 2–5% — это норма для FDM, но каждая дополнительная десятая процента снижает прочность на изгиб», — отмечает эксперт. Например, поры размером 50–200 микрон, невидимые глазу, становятся очагами зарождения трещин при усталостном нагружении. Кроме того, ориентация пор относительно вектора нагрузки определяет критичность дефекта: поры, вытянутые вдоль нагрузки, менее опасны, чем поперечные. Следовательно, изготовление функциональных узлов нуждается в контроле параметров печати, влияющих на плотность структуры.
Текстура поверхности усиливает или компенсирует влияние внутренней пористости. «Шероховатость Ra 6,3 мкм создаёт концентраторы напряжений, которые в 3–5 раз ускоряют развитие трещин», — предупреждает технолог. Поэтому гладкая поверхность после шлифовки или химического сглаживания повышает усталостный ресурс. Например, полировка до Ra 0,8 мкм увеличивает предел выносливости PETG на 25–40%. Кроме того, направленная текстура слоёв FDM может работать как естественный барьер для распространения трещин при правильной ориентации. Таким образом, 3д печать на заказ адаптируется под требования к долговечности. В результате деталь получает нужную надёжность без перерасхода материала.
Ключевые факторы формирования пористости и текстуры
Параметры экструзии и межслойная адгезия
«Недоэкструзия и низкая температура сопла — главные источники микропор», — поясняет Михаил. Поэтому оптимальная температура экструзии обеспечивает полное спекание валиков без образования пустот. Например, для PETG повышение температуры с 230°C до 245°C снижает пористость с 4,2% до 1,8%. Кроме того, увеличение количества периметров до 4–6 создаёт плотную внешнюю оболочку, защищающую внутренние слои. Следовательно, 3д печать на заказ нуждается в точной калибровке flow rate и температурного профиля. Именно баланс параметров минимизирует дефекты на молекулярном уровне.
Ориентация модели и направление слоёв
«Прочность вдоль слоёв всегда выше, чем поперёк — это фундаментальное ограничение послойного синтеза», — отмечает специалист. Поэтому нагрузка, приложенная поперёк слоёв, снижает ресурс детали на 30–50%. Например, шестерня, напечатанная вертикально, ломается при циклическом зацеплении из-за расслоения по границам слоёв. Кроме того, микрорельеф поверхности увеличивает коэффициент трения, что требует дополнительной шлифовки или смазки. Таким образом, изготовление кинетических объектов требует расчётных зазоров и правильного выбора ориентации. В результате механизм передаёт движение без вибраций и преждевременного износа.
Влияние охлаждения и термических напряжений
«Резкое охлаждение фиксирует остаточные напряжения, которые проявляются при эксплуатации», — предупреждает эксперт. Поэтому изотермическая камера и плавное снижение температуры снимают внутренние напряжения. Например, печать ABS в закрытой камере при 80°C снижает пористость на 15–20% по сравнению с открытой печатью. Кроме того, термоотжиг после печати дополнительно уплотняет структуру, повышая прочность на 10–25%. Таким образом, 3д печать на заказ адаптируется под требования к долговечности. В итоге деталь сохраняет проектные характеристики в реальных условиях.
Сравнительная таблица
| Материал | Типичная пористость, % | Прочность на разрыв, МПа | Влияние текстуры на усталость | Оптимальная ориентация | Постобработка для снижения пористости | Цена за г, ₽ |
|---|---|---|---|---|---|---|
| PLA | 2,5–4,5 | 50–55 | Высокое: Ra >3,2 мкм снижает ресурс на 30% | Горизонтально для нагруженных зон | Шлифовка 400→2000 грит, термоотжиг 60°C | 8–12 |
| ABS | 3,0–5,0 | 40–45 | Очень высокое: чувствителен к концентраторам | Горизонтально, закрытая камера | Химическое сглаживание ацетоном, термоотжиг 90°C | 12–16 |
| PETG | 1,8–3,5 | 50–53 | Среднее: хорошая межслойная адгезия | Любая при 4+ периметрах | Лёгкая шлифовка, эпоксидная пропитка | 14–18 |
| ASA | 2,5–4,0 | 42–48 | Высокое: УФ-стойкость не компенсирует поры | Горизонтально, закрытая камера | Шлифовка + УФ-лак для герметизации | 16–22 |
| Нейлон PA6/PA12 | 2,0–4,5 | 70–85 | Среднее: эластичность компенсирует микродефекты | Горизонтально для осей вращения | Сушка перед печатью, термоотжиг 100°C | 25–35 |
| Поликарбонат PC | 1,5–3,0 | 60–70 | Низкое: высокая вязкость подавляет трещины | Горизонтально, закрытая камера 100°C | Алмазная полировка, эпоксидная герметизация | 35–50 |
| Композиты CF/GF | 2,5–5,5 | 80–95 | Зависит от матрицы: наполнитель может усиливать поры | По вектору нагрузки, 6+ периметров | Герметизация эпоксидным составом, шлифовка | 45–75 |
Каждый материал имеет уникальную чувствительность к пористости и текстуре. «Мы подбираем филамент не только под визуал, но и под механические требования», — подчёркивает Михаил. Например, PETG идеален для узлов с умеренными нагрузками благодаря низкой пористости, тогда как поликарбонат выдерживает высокие напряжения даже при наличии микродефектов. Кроме того, композитные наполнители могут как усиливать прочность, так и создавать дополнительные концентраторы напряжений при неправильной экструзии. Таким образом, 3д печать на заказ оптимизирует надёжность через осознанный выбор сырья и параметров. В результате уникальность достигается без компромиссов в эксплуатационных характеристиках.
Кейсы из практики: как контроль пористости предотвратил отказы
Кейс 1: усталостное разрушение кронштейна из PLA
«Заказчик получил партию кронштейнов, которые ломались после 2000 циклов нагрузки вместо расчётных 10 000», — рассказывает Михаил. Поэтому провели диагностику: микро-КТ выявила пористость 4,8% в зоне крепления, а шероховатость Ra 5,6 мкм создавала концентраторы напряжений. Например, печать проходила при температуре 205°C вместо оптимальных 215°C, что снизило межслойную адгезию. Решение: повышение температуры сопла на 10°C, увеличение периметров до 5, шлифовка контактных зон до Ra 1,6 мкм, термоотжиг при 60°C. В результате 3д печать на заказ обеспечила ресурс 12 000+ циклов, партия прошла приёмку без нареканий.
Кейс 2: расслоение шестерни из PETG при циклическом зацеплении
«Шестерня расслаивалась по слоям после 5000 оборотов, хотя статическая прочность была в норме», — отмечает технолог. Поэтому выявили причину: вертикальная ориентация печати привела к нагрузке поперёк слоёв, а пористость 3,2% на границах экструзии стала очагом разрушения. Кроме того, отсутствие смазки усиливало трение и нагрев в зоне контакта. Решение: изменение ориентации на горизонтальную, снижение скорости печати на внешних контурах до 25 мм/с, нанесение тефлонового покрытия, тест на усталость с контролем температуры. В итоге изготовление деталей обеспечило стабильную работу механизма более 20 000 циклов без замены.
Кейс 3: хрупкость композитной детали из PLA+CF
«Деталь из углепластика ломалась при изгибе, хотя расчётная прочность превышала нагрузку в 2 раза», — делится эксперт. Поэтому изучили микроструктуру: агломерация углеродных волокон создала зоны с повышенной пористостью до 6,5%, которые стали концентраторами напряжений. Кроме того, недостаточная температура экструзии (245°C вместо 260°C) не обеспечила полное смачивание волокон матрицей. Решение: повышение температуры сопла, снижение скорости печати, добавление 2 дополнительных периметров, герметизация эпоксидным составом. В результате 3д печать деталей восстановила расчётную прочность, узел прошёл нагрузочные тесты без отказа.
Сравнение технологий: пористость и прочность в FDM, SLA, SLS и литье
FDM (экструзионная печать)
Преимущества: низкая стоимость, широкий выбор материалов, возможность контроля пористости через параметры печати. Недостатки: выраженная анизотропия, пористость 2–5%, заметная слоистость. Сценарий выбора: функциональные прототипы, мелкосерийное производство, узлы с умеренными нагрузками при правильной постобработке.
SLA/DLP (фотополимерная печать)
Преимущества: низкая пористость (<1%), изотропная структура, гладкая поверхность. Недостатки: ограниченная ударная вязкость, чувствительность к УФ и температуре, хрупкость крупных форм. Сценарий выбора: прецизионные детали, оптические узлы, мелкие сложные формы с высокими требованиями к поверхности.
SLS (лазерное спекание)
Преимущества: истинная изотропность, пористость 1–3% с хорошей предсказуемостью, отсутствие поддержек. Недостатки: шероховатая поверхность требует герметизации, дорогое оборудование, долгий цикл. Сценарий выбора: функциональные детали сложной геометрии, нагруженные узлы, мелкосерийное производство с сертификацией.
Традиционные методы (фрезеровка, литьё)
Преимущества: монолитная структура, пористость <0,5%, промышленные допуски, предсказуемая анизотропия. Недостатки: высокая стоимость оснастки, долгий цикл подготовки, сложность внутренних полостей. Сценарий выбора: серийное производство, критичные узлы, детали с жёсткими требованиями к надёжности и ресурсу.
FAQ: частые вопросы по пористости и прочности 3D-деталей
Как снизить пористость при FDM-печати?
Повысьте температуру сопла на 5–10°C, увеличьте количество периметров до 4–6, снизьте скорость на внешних контурах. Поэтому 3д печать на заказ для нагруженных узлов требует точной калибровки параметров.
Влияет ли ориентация модели на усталостную прочность?
Да, нагрузка поперёк слоёв снижает ресурс на 30–50%. Поэтому ориентируйте критические зоны горизонтально для максимизации прочности.
Нужна ли постобработка для улучшения прочности?
Да, шлифовка снижает концентраторы напряжений, а термоотжиг уплотняет структуру. Таким образом, 3д печать деталей включает опции финиша в базовую стоимость.
Можно ли гарантировать прочность без механических испытаний?
Для критичных узлов — нет. Поэтому 3д печать на заказ для ответственных деталей включает тестирование образцов в той же ориентации, что и финальное изделие.
Пористость и текстура поверхности напрямую определяют прочность и долговечность 3D-печатных деталей. «Контроль микроструктуры — это не опция, а обязательное условие промышленного применения», — резюмирует Михаил. Поэтому оптимизация параметров экструзии, правильная ориентация модели и грамотная постобработка критичны для успеха. Например, тестовые образцы исключают массовый брак ещё до запуска тиража. Кроме того, выбор материала с учётом чувствительности к пористости сохраняет расчётные характеристики. Таким образом, 3д печать на заказ становится надёжным инструментом для создания функциональных узлов. В результате заказчик получает детали с предсказуемой прочностью и минимальным риском отказа в эксплуатации.
Нужны прочные детали с контролируемой пористостью для вашего проекта?
Опишите задачу или пришлите 3D-модель — специалисты «Фабрики братьев Просвирниных» оптимизируют параметры печати, подберут материал с учётом механических требований и обеспечат контроль качества на всех этапах. 3д печать на заказ с профессиональной поддержкой — от анализа микроструктуры до готового узла с подтверждённой надёжностью.
Рассчитать заказ