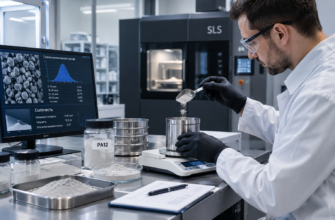
Селективное лазерное спекание остаётся одной из наиболее требовательных к контролю сырья технологий аддитивного производства. Поэтому 3д печать на заказ в сегменте SLS нуждается в строгом регламенте подготовки порошковой смеси. «За восемь лет работы с промышленными SLS-системами я убедился: 75% производственного брака возникает не из-за ошибок в модели или настройках лазера, а из-за неправильной подготовки порошка», — делится Игорь, ведущий технолог лаборатории порошковых материалов. Например, агломерация частиц или поглощение влаги из воздуха меняет реологию расплава и провоцирует образование пор. Кроме того, неверное соотношение свежего и рекуперированного материала снижает механические свойства готовых изделий. Таким образом, подготовка порошка превращается в многофакторную инженерную задачу. В результате предприятие получает детали с предсказуемыми характеристиками и минимальным процентом отклонений от партии к партии.
Почему подготовка порошка критична для серийного SLS-производства
Аддитивное производство методом селективного лазерного спекания основано на точном контроле размера, формы и химического состава частиц. Поэтому любое отклонение в гранулометрии или влажности напрямую влияет на качество спекания. «Стандартный полиамидный порошок PA12 имеет размер частиц 20–80 микрон, и выход за эти пределы на 10–15% уже создаёт проблемы», — отмечает эксперт. Например, крупные агломераты не успевают полностью расплавиться за время экспозиции лазера, оставляя непроплавленные зоны. Кроме того, мелкие частицы (<20 микрон) спекаются преждевременно, создавая неровности на поверхности. Следовательно, 3д печать на заказ требует лабораторного контроля гранулометрии перед каждой загрузкой. Именно превентивный аудит сырья предотвращает скрытые дефекты, которые проявляются только при механических испытаниях.
Гигроскопичность полиамидов делает контроль влажности обязательным этапом. «PA12 может поглотить до 2,5% влаги за 24 часа в условиях влажности 60%», — предупреждает технолог. Поэтому хранение порошка требует герметичных контейнеров с индикаторами влажности и силикагелем. Например, при спекании влага испаряется, создавая микропузыри в теле детали и снижая ударную вязкость. Кроме того, гидролиз полимера уменьшает молекулярную массу, что ухудшает адгезию между слоями. Таким образом, печать полиамидом проходит в условиях климат-контролируемого помещения с влажностью не выше 40% RH. В результате материал сохраняет заводские характеристики на протяжении всего цикла производства.
Типичные ошибки при подготовке порошка и их последствия
Ошибка 1: игнорирование просеивания перед загрузкой
«Мы столкнулись с тем, что пропуск этапа просеивания увеличивал брак на 40%», — рассказывает Игорь. Поэтому вибрационное сито с калиброванной ячейкой 80 микрон становится обязательным элементом постпроцессинга. Например, агломераты крупнее номинала создают неровности на поверхности и зоны недоплавления. Кроме того, посторонние включения (волокна, металлическая пыль) могут повредить рециркуляционные каналы принтера. Следовательно, 3д печать на заказ требует строгого регламента подготовки сырья. В то же время автоматизация просеивания снижает влияние человеческого фактора. В итоге себестоимость единицы продукции остаётся предсказуемой.
Ошибка 2: неверное соотношение свежего и рекуперированного порошка
«Отработанный порошок теряет часть химических свойств после термического цикла», — поясняет эксперт. Поэтому доля свежего материала в смеси должна составлять 30–50% в зависимости от марки полиамида. Например, окисление поверхности частиц снижает температуру спекания и меняет реологию расплава. Кроме того, чрезмерная рекуперация (>70%) приводит к пористости и снижению прочности на разрыв. Таким образом, аддитивное производство нуждается в лабораторном контроле качества сырья. Именно анализ гранулометрии и влажности предотвращает скрытый брак.
Ошибка 3: нарушение условий хранения и транспортировки
«Порошок, хранившийся в открытой таре на складе без кондиционера, терял свойства за 48 часов», — отмечает технолог. Поэтому герметичные контейнеры с индикаторами влажности и температурным мониторингом становятся стандартом. Например, колебания температуры от 15 до 35°C создают конденсат внутри упаковки. Кроме того, механические вибрации при транспортировке уплотняют порошок, нарушая равномерность нанесения слоя. Таким образом, 3д печать на заказ требует климат-контролируемой логистики. В результате материал сохраняет текучесть и спекаемость до момента загрузки в принтер.
Таблица параметров
| Параметр порошка | Норма для PA12 | Метод контроля | Допустимое отклонение | Частота проверки | Влияние на деталь |
|---|---|---|---|---|---|
| Размер частиц (D50) | 45–55 микрон | Лазерная дифракция | ±5 микрон | Каждая партия | Точность контуров, шероховатость поверхности |
| Влажность | <0,1% | Карл Фишер, индикаторы | ±0,05% | Перед каждой загрузкой | Пористость, адгезия слоёв, механическая прочность |
| Насыпная плотность | 0,45–0,50 г/см³ | Объёмный метод | ±0,03 г/см³ | Еженедельно | Равномерность нанесения слоя, плотность детали |
| Текучесть (угол естественного откоса) | 30–40° | Воронка Холла | ±5° | Перед серией | Качество распределения порошка, отсутствие пустот |
| Доля рекуперата | 30–50% | Гранулометрический анализ | ±10% | Каждый цикл | Прочность на разрыв, усадка, цветовая стабильность |
| Температура хранения | 18–22°C | Термопара, логгер | ±2°C | Непрерывно | Стабильность свойств, предотвращение конденсата |
Каждый параметр порошка влияет на итоговое качество детали. «Мы ведём журнал подготовки: партия, дата просеивания, влажность, соотношение свежего/рекуперата, результат теста», — добавляет эксперт. Например, отклонение насыпной плотности на 0,05 г/см³ меняет толщину наносимого слоя, что критично для вертикальных допусков. Кроме того, снижение текучести порошка приводит к неравномерному распределению и образованию пустот. Следовательно, 3д печать на заказ начинается с проверки всех параметров перед запуском. Именно системный подход к подготовке сырья предотвращает брак, связанный с материалом.
Кейсы из практики: как контроль порошка устранил производственные проблемы
Кейс 1: пористость стенок при печати функциональных корпусов
«Заказчик получил детали с микропорами, снижающими герметичность», — рассказывает Игорь. Поэтому провели диагностику: анализ порошка показал влажность 0,18% при норме <0,1%. Например, материал хранился в открытом бункере 36 часов в условиях влажности 65%. Кроме того, доля рекуперата составляла 75% вместо рекомендованных 40%. Решение: сушка порошка при 80°C в течение 4 часов, корректировка соотношения до 40/60, повторное просеивание. В результате 3д печать на заказ восстановила монолитность структуры, корпуса прошли тест на герметичность по стандарту IP54.
Кейс 2: неравномерная усадка крупногабаритной детали
«Деталь 350×250 мм деформировалась после остывания, допуски не соблюдались», — отмечает технолог. Поэтому выявили причину: агломераты порошка >100 микрон создавали зоны с разной теплопроводностью. Например, крупные частицы спекались медленнее, формируя локальные напряжения. Кроме того, отсутствие просеивания перед загрузкой усугубляло проблему. Решение: установка вибрационного сита 80 микрон, контроль гранулометрии каждой партии, компенсация усадки 1,8% в препроцессоре. В итоге печать на 3д принтере обеспечила геометрию в допусках ±0,4 мм, деталь прошла сборочные тесты.
Кейс 3: снижение прочности при печати композитного PA12+GF
«Шестерни из стеклонаполненного полиамида ломались при нагрузке на 30% ниже расчётной», — делится эксперт. Поэтому изучили историю материала: порошок рекуперировался 6 циклов без добавления свежего. Например, окисление поверхности стекловолокна снизило адгезию с полимерной матрицей. Кроме того, агломерация наполнителя создала концентраторы напряжений. Решение: ограничение рекуперации до 3 циклов для композитов, добавление 50% свежего порошка, усиленный контроль гранулометрии. В результате 3д печать деталей восстановила расчётную прочность, шестерни выдержали 10 000 циклов без отказа.
Сравнение технологий: подготовка сырья в SLS, FDM, SLA и вакуумном литье
SLS (селективное лазерное спекание)
Преимущества: отсутствие поддержек, истинная изотропность, высокая температурная стойкость. Недостатки: строгий контроль гранулометрии и влажности, необходимость просеивания, ограниченная рекуперация. Сценарий выбора: функциональные детали сложной геометрии, мелкосерийное производство с требованиями к сертификации.
FDM (экструзионная печать)
Преимущества: простота подготовки филамента, широкий выбор материалов, возможность сушки перед печатью. Недостатки: гигроскопичность большинства пластиков, анизотропия, заметная слоистость. Сценарий выбора: функциональные прототипы, мелкосерийные партии, кастомизированные изделия.
SLA/DLP (фотополимерная печать)
Преимущества: закрытая упаковка смол, меньшая чувствительность к влажности воздуха, микронная точность. Недостатки: чувствительность к свету и температуре, ограниченный срок годности после вскрытия, необходимость УФ-отверждения. Сценарий выбора: детализированные модели, мастер-модели, стоматологические шаблоны.
Вакуумное литьё (полиуретаны)
Преимущества: двухкомпонентные системы хранятся раздельно, стабильность до смешивания, поверхность класса А. Недостатки: ограниченный срок жизни после смешивания, чувствительность к температуре, высокая цена оснастки. Сценарий выбора: лимитированные серии, имитация литья под давлением.
FAQ: частые вопросы по подготовке порошка для SLS
Сколько раз можно рекуперировать порошок PA12?
Обычно 3–5 циклов при условии просеивания и добавления 30–50% свежего материала. Поэтому 3д печать на заказ требует контроля гранулометрии и влажности рекуперата.
Как проверить влажность порошка без лаборатории?
Используйте индикаторные пакеты с силикагелем: изменение цвета на розовый сигнализирует о насыщении влагой. Кроме того, тестовая печать калибровочного куба выявляет пористость.
Можно ли смешивать порошки разных партий?
Да, при условии одинаковой марки и контроля гранулометрии. Поэтому 3д печать деталей требует документирования каждой смеси для повторяемости.
Почему детали из SLS имеют шероховатую поверхность?
Это особенность порошковой технологии: частицы спекаются, создавая микрорельеф 10–20 микрон. Кроме того, пескоструйная обработка после печати улучшает финиш, но не делает поверхность глянцевой.
Подготовка порошка для серийной SLS-печати требует перехода от операторского подхода к инженерной дисциплине. «Контроль гранулометрии, влажности и соотношения рекуперата — это не опция, а обязательное условие стабильного качества», — резюмирует Игорь. Поэтому системный мониторинг, регулярное просеивание и превентивная оптимизация моделей критичны для успеха. Например, тестовые калибры и аудит геометрии исключают брак на старте. Кроме того, правильная ориентация модели и выбор материала сохраняют расчётную прочность узлов. Таким образом, аддитивное производство методом селективного лазерного спекания становится надёжным инструментом для промышленного применения. В результате заказчик получает функциональные детали с характеристиками, сопоставимыми с традиционными методами обработки.
Нужна 3д печать на заказ методом SLS с гарантией качества порошка и стабильностью партии?
Опишите задачу или пришлите 3D-модель — специалисты «Фабрики братьев Просвирниных» проведут аудит подготовки сырья, подберут оптимальное соотношение рекуперата и обеспечат строгий контроль гранулометрии. 3д печать на заказ с профессиональной поддержкой — от анализа порошка до готового функционального узла.
[ask_question]