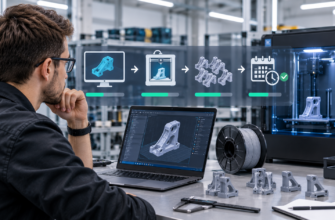
Современное аддитивное производство неуклонно движется в сторону максимальной автоматизации, повторяемости и независимости от внешних условий. Если еще десять лет назад 3D-печать ассоциировалась с открытыми станками, где катушка с филаментом лежала на столе. Сегодня индустриальные стандарты диктуют иные правила. Ключевым элементом этого перехода стала закрытая система подачи материала. Будь то герметичный тракт для филамента в FDM-принтерах или замкнутые резервуары в промышленных SLA-системах. Такой подход кардинально меняет качество и надежность процесса. В этом обзоре оборудования мы подробно разберем, как устроены системы с закрытым циклом. И какие реальные преимущества они дают бизнесу. С какими эксплуатационными сложностями придется столкнуться при их внедрении.
Что такое закрытая система подачи материала и как она работает
Под «закрытой системой» в контексте 3D-печати понимается комплекс технических решений, изолирующих расходный материал от окружающей среды на всем пути от места хранения до точки экструзии или спекания. В зависимости от технологии, это может выглядеть по-разному:
- В FDM/FFF печати: Это герметичные боксы для катушек с активным подогревом и контролем влажности, соединенные с экструдером тефлоновыми или композитными трубками, исключающими попадание пыли и перепады температур. В продвинутых моделях это также автоматические системы смены катушек (AMS/MMU), работающие внутри закрытого контура.
- В SLS-печати: Это полностью герметичная камера построения, заполненная инертным газом (азотом или аргоном), с замкнутым циклом рекуперации и просеивания порошка, что предотвращает его окисление и деградацию.
- В SLA/DLP-печати: Это герметичные картриджи со смолой и закрытые ванны, минимизирующие испарение летучих соединений и защищающие материал от преждевременной засветки и попадания пыли.
Главная цель такой архитектуры — создать предсказуемую, контролируемую среду, в которой свойства материала остаются неизменными от начала до конца длительного цикла печати.
Ключевые преимущества закрытых систем подачи
Внедрение оборудования с закрытой системой подачи материала решает множество проблем, характерных для открытых или полуоткрытых принтеров, особенно при работе с инженерными пластиками.
1. Абсолютная защита от влаги (для FDM и SLS)
Многие высокопрочные материалы, такие как нейлон (PA), поликарбонат (PC), PEEK или композиты с углеволокном, являются крайне гигроскопичными. Они впитывают влагу из воздуха за считанные часы. Попадание влажного филамента в хотэнд приводит к вскипанию воды, пористости слоев и катастрофическому падению прочности детали. Закрытый контур с встроенной сушкой или инертной средой гарантирует нулевое содержание влаги в материале в момент экструзии.
2. Стабильность экструзии и геометрическая точность
В открытых системах температура филамента может колебаться из-за сквозняков или работы кондиционера в цеху, что меняет его вязкость и приводит к недоэкструзии или «плаванию» размеров. Прежде всего, герметичный тракт, особенно оснащенный подогревом на участке от катушки до экструдера, обеспечивает постоянную вязкость материала. Именно поэтому данное решение критически важно для 3D-печати деталей со строгими допусками.
3. Повышенная безопасность и экологичность
Печать такими материалами, как ABS или высокотемпературные полимеры, сопровождается выделением летучих органических соединений (VOC) и ультрадисперсных частиц. Кроме того, закрытая система не только надежно защищает материал, но и эффективно удерживает вредные испарения внутри камеры, тем самым направляя их через систему HEPA- и угольных фильтров, благодаря чему эксплуатация становится полностью безопасной как для офисных, так и для производственных помещений.
4. Возможность непрерывной и автоматизированной печати
Современные закрытые системы часто оснащаются модулями автоматической смены материала. Принтер может печатать поддержки из одного материала, а модель из другого, или автоматически подхватывать новую катушку при окончании предыдущей. Это позволяет запускать многосуточные печати без участия оператора, что кратно увеличивает общую эффективность оборудования (OEE).
Недостатки и эксплуатационные сложности
Несмотря на очевидные технологические преимущества, закрытая система подачи материала не является универсальным решением без изъянов. Инженерам и операторам приходится мириться с рядом компромиссов.
1. Высокая стоимость оборудования и расходников
Принтеры с продвинутыми закрытыми трактами, активным климат-контролем стоят в 2–5 раз дороже своих открытых аналогов. Кроме того, производители часто продвигают проприетарные картриджи или катушки со специальными чипами, что лишает пользователя возможности использовать дешевые сторонние материалы и увеличивает операционные расходы (OpEx).
2. Сложность обслуживания и устранения замятий
Если в открытом принтере замятие филамента или засор сопла можно устранить за пару минут, то в системе с длинными герметичными трубками и сложными селекторами этот процесс превращается в многочасовую процедуру. Требуется полная разборка тракта, продувка и повторная калибровка, что увеличивает время простоя оборудования.
3. Ограничение по типам материалов
Некоторые экзотические или абразивные материалы могут плохо проходить через изогнутые герметичные трубки или забивать автоматические механизмы смены, которые рассчитаны на стандартные гладкие пластики.
4. Габариты и вес
Встроенные сушильные камеры, системы фильтрации и механизмы автоматической подачи значительно увеличивают вес принтера. Это требует больше места в производственном цеху.
Сравнение: открытая подача vs закрытая система
Чтобы наглядно оценить разницу, рассмотрим сравнительную таблицу двух подходов к организации подачи материала.
| Параметр | Открытая / полуоткрытая система | Закрытая система подачи материала |
|---|---|---|
| Защита от влаги | Отсутствует (требуется внешняя сушилка) | Высокая (встроенный контроль влажности или инертная среда) |
| Стабильность температуры филамента | Низкая (зависит от температуры в помещении) | Высокая (подогрев тракта от катушки до хотэнда) |
| Риск засоров и замятий | Средний (пыль, зацепы на катушке) | Низкий при правильном обслуживании, но сложность устранения выше |
| Автоматизация смены материала | Редко (требует сторонних модификаций) | Часто встроена в базовую комплектацию |
| Стоимость владения (TCO) | Низкая (дешевое оборудование и любые филаменты) | Высокая (дорогое оборудование, возможная привязка к бренду) |
| Целевое применение | Хобби, прототипирование, PLA/PETG | Инженерные детали, мелкосерийное производство, PA/PC/PEEK |
Для кого закрытая система подачи является необходимостью?
Инвестиции в такое оборудование оправданы не для всех. Оно становится критически важным для:
- Аэрокосмической и автомобильной отраслей: детали печатаются из PEEK или нейлона, и малейшая пористость из-за влаги недопустима.
- Медицинского приборостроения: Где требуется стерильность процесса и использование сертифицированных биосовместимых материалов, чувствительных к внешней среде.
- Крупных сервисных бюро: Где простои из-за брака или необходимость круглосуточной работы без участия оператора напрямую влияют на рентабельность.
Когда выгоднее передать производство на аутсорсинг
Покупка промышленного 3D-принтера с передовой закрытой системой подачи материала — это серьезные капитальные затраты, которые могут исчисляться миллионами рублей. К этому добавляется стоимость обучения персонала, закупки систем фильтрации, организации складских помещений с контролем климата и создания запаса дорогостоящих инженерных материалов.
Для многих конструкторских бюро, стартапов и производственных компаний, которым детали из сложных материалов требуются эпизодически или небольшими партиями, содержание собственного парка таких машин экономически нецелесообразно. Риск простоя дорогого оборудования или порчи материала из-за ошибки оператора перевешивает потенциальную выгоду.
В таких ситуациях оптимальным решением является передача задачи специализированному сервисному бюро. Обращаясь к профессионалам, вы получаете:
- Доступ к оборудованию премиум-класса с идеальным контролем среды без капитальных вложений.
- Возможность использовать широкий спектр инженерных пластиков и композитов без необходимости закупать их целыми катушками и организовывать сложные условия хранения.
- Гарантию того, что материал был правильно высушен, а печать прошла без сбоев, связанных с влажностью или замятиями.
- Экономию времени ваших инженеров, которые могут сосредоточиться на разработке продукта, а не на настройке принтера.
Закрытая система подачи материала в 3D-принтерах представляет собой значительный шаг вперед в эволюции аддитивного производства. Она обеспечивает беспрецедентную стабильность, защищает гигроскопичные материалы от деградации и позволяет автоматизировать длительные циклы печати. Однако за эти преимущества приходится платить высокой стоимостью оборудования, усложнением процедур обслуживания и иногда ограничением в выборе расходных материалов. Принятие решения о внедрении такой системы должно базироваться на тщательном анализе потребностей производства и расчете окупаемости.
Однако, чтобы не нести затраты на оборудование и не рисковать качеством материала, на помощь всегда придет «Фабрика братьев Просвирниных». Мы можем помочь с 3D-печатью и изготовлением деталей на заказ, гарантируя использование профессиональных установок с контролируемыми условиями среды, строгий контроль качества и безупречный результат для ваших инженерных задач.
Рассчитать заказ